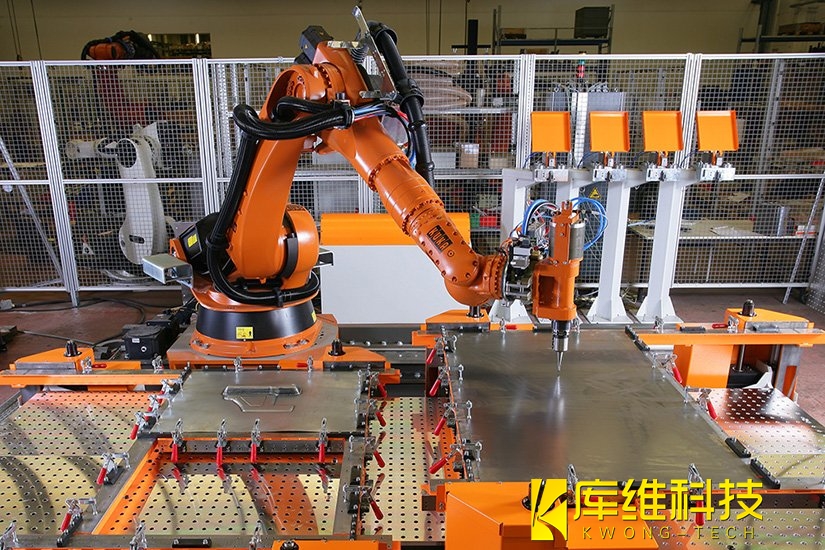
切割是金屬加工的第一道工序,選對切割技術(shù)��,不僅能讓產(chǎn)品成型更精準���,還能大幅降低成本�、提升效率。面對從薄如蟬翼的金屬薄片到厚達數(shù)百毫米的重型鋼材����,究竟該怎么選�����?答案就藏在材料的“梯度”里——厚度、成分和精度需求,共同決定了你該用哪種切割方式�����。今天���,我們就來為大家梳理一份通俗易懂的金屬切割“配對指南”�。
一、薄金屬板
薄金屬板多見于鋁、銅等有色金屬,厚度通常在3毫米以下�。這類材料的特點是導熱快�����、質(zhì)地軟,切割時稍不注意就容易變形或燒穿。
激光切割是薄板的“最佳拍檔”。它像一把精準的“光刀”����,通過高能量密度的光束瞬間熔化材料,切縫窄�����、邊緣光滑���,特別適合制作精密零件的復雜形狀�����。超高功率激光切割技術(shù)不斷突破�,配合AI智能調(diào)控系統(tǒng)����,能自動匹配最佳工藝參數(shù),實時監(jiān)測熔池狀態(tài)��,讓切割質(zhì)量和穩(wěn)定性更上一層樓���。
如果擔心熱量對薄板造成損傷����,水刀切割和水導激光切割則提供了另外的高端解法。
水刀切割:它以水為“刀”��,加上磨料輔助����,全程冷態(tài)切割����,幾乎不產(chǎn)生熱影響區(qū)��,特別適合對熱變形敏感的材料。
水導激光切割:它將激光束耦合進高壓水射流中�����,利用水流引導激光并同時冷卻材料��。這種技術(shù)兼具激光的精密性和水刀的冷態(tài)特性����,尤其適合極薄��、高反射或熱敏感材料(如超薄鈦箔���、光伏異質(zhì)結(jié)電池中的銅錫合金)����,能徹底消除傳統(tǒng)激光的熱影響區(qū)和微裂紋��,實現(xiàn)真正的“無熱損傷”切割�。以銅材為例��,傳統(tǒng)紅外激光的吸收率僅有5%�,而新型綠光激光(532nm波長)對銅的吸收率可達40%�,是紅外激光的8倍。
二�、中厚金屬板
中厚板(3-25毫米)是工業(yè)領(lǐng)域最常見的鋼材類型�����,如不銹鋼、碳鋼等��。這個厚度區(qū)間���,競爭最激烈的是激光切割和等離子切割兩種技術(shù)��。
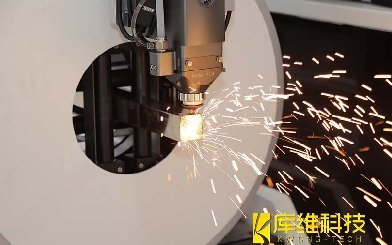
激光切割憑借高精度、高效率的優(yōu)勢,在中厚板市場占有率持續(xù)攀升。搭配智能軟件��,能自動優(yōu)化切割路徑���,減少空行程時間�����,適合批量生產(chǎn)精密零件�����。
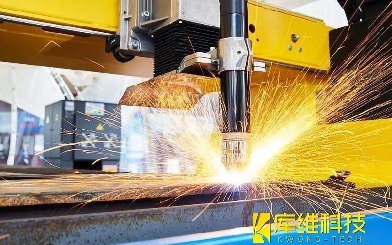
等離子切割則像一位“力量型選手”。它利用高溫等離子弧快速熔化金屬,切割速度比激光快2-3倍,尤其在薄板領(lǐng)域,每分鐘可超過100英寸�����。雖然切口邊緣略顯粗糙���,但對于只需要初加工的構(gòu)件來說�����,這點“瑕疵”完全可以接受��。關(guān)鍵是它的設備成本和運行費用都更親民,適合預算有限但追求效率的廠家。
而針對中厚板中的難加工材料(如高強度裝甲鋼��、耐熱合金)��,水導激光切割正逐漸嶄露頭角���。由于水流能及時帶走切割區(qū)域的熱量���,它避免了傳統(tǒng)激光在厚板切割中常見的“掛渣”和“過燒”現(xiàn)象�,切口垂直度極高�,大大減少了后續(xù)打磨工序。
三、厚金屬板
到了25毫米以上的厚金屬板領(lǐng)域�����,等離子切割和氧乙炔切割(火焰切割)開始大顯身手�。
等離子切割的厚度優(yōu)勢明顯,高端設備可穩(wěn)定切割2英寸(約50毫米)以上的低碳鋼,部分大功率機型甚至能挑戰(zhàn)更厚規(guī)格�����,速度遠快于火焰切割���。
氧乙炔切割是切割領(lǐng)域的“老前輩”���。它靠氧氣與乙炔燃燒產(chǎn)生的熱量熔化金屬����,雖然速度慢、熱影響區(qū)大�����,但設備簡單�、成本極低,在野外作業(yè)或沒有電力供應的工地��,依然是許多老師傅的首選�。對于大型鋼結(jié)構(gòu)、船舶厚板這些“對精度要求不高但量很大”的場景,火焰切割依然占據(jù)一席之地。
激光切割也在向厚板領(lǐng)域突破。120kW級別的超高功率激光切割機已能處理400毫米級的碳鋼和不銹鋼�,效率提升達3倍�����,但設備投資成本較高�����,目前主要面向高端制造場景����。
四��、特殊合金材料
鈦合金����、高溫合金等特殊材料�,因為成分特殊(易氧化、硬度高�����、導熱性差)��,對切割工藝提出了更高要求����。
以鈦合金為例��,它廣泛應用于航空航天領(lǐng)域�。這類材料既怕高溫����,又需要高精度的幾何形狀。傳統(tǒng)機械切割容易產(chǎn)生毛刺和應力集中�����,而水刀切割的優(yōu)勢恰好契合:全程冷態(tài)加工��,完全不產(chǎn)生熱影響區(qū),能最大程度保護材料的物理特性��。航空航天企業(yè)已普遍采用水刀技術(shù)對鈦合金�����、鋁材進行近終成型加工�,減少了后續(xù)繁重的打磨工序。不過��,對于鈦合金蜂窩芯�、鎳基單晶葉片等超硬脆材料,普通水刀的切割力可能不足�����,此時水導激光切割便成為理想選擇���。它能在不引入熱損傷的前提下��,實現(xiàn)極高的表面質(zhì)量和切割速度���,是目前高端制造中“以切代磨”的關(guān)鍵技術(shù)之一�。
激光切割同樣在特殊合金領(lǐng)域表現(xiàn)優(yōu)異�。三維五軸激光加工技術(shù)的出現(xiàn),讓新能源汽車復雜曲面件的精密切割成為可能——A柱��、B柱、電池托盤這些形狀各異的零部件����,都離不開這把靈活的“光刀”���。
五�����、復合材料
金屬與非金屬復合而成的材料,切割時最大的難題是:不同材質(zhì)對熱量的反應差異巨大。比如碳纖維增強金屬�,局部過熱可能導致分層或脫粘�。
水刀切割再次成為“解題高手”�。它沒有熱影響區(qū),可以精準控制切割深度,不會因熱量積累損傷材料界面���。
而在精密電子領(lǐng)域,如切割帶有鍍金層或陶瓷基板的異質(zhì)復合材料時,水導激光切割因其極細的光束(最小可達20微米)和無熱效應,能夠完美解決分層問題,同時保證切口邊緣無微裂紋��,良品率遠高于傳統(tǒng)機械鋸切�。
激光切割則勝在“精細控制”,通過調(diào)節(jié)功率和焦點位置,能夠?qū)崿F(xiàn)對不同深度的選擇性切割,適合需要一定精度的復合材料零件�。
切割技術(shù)的選擇��,本質(zhì)上是“需求匹配”:薄板追求精度和光潔度,中厚板權(quán)衡效率與成本,厚板看重切割能力和穩(wěn)定性�����,特殊材料則必須優(yōu)先保護材料性能��。記住三個關(guān)鍵詞——厚度����、成分�����、精度,就能快速找到最適合的切割方案����。而對于那些處于“傳統(tǒng)熱切割做不好�����,機械加工效率低”的灰色地帶的高端材料,不妨關(guān)注一下水導激光切割技術(shù)���,它往往是打破工藝瓶頸的秘密武器。
解密水導激光精密加工:水束光纖的傳導與聚焦機制
半導體自動化切割都包含哪些技術(shù)?
水導激光切割技術(shù):金剛石復合材料精密加工的革新力量
水導激光加工中用到的超純水與普通純凈水有什么區(qū)別?
水導激光加工:重構(gòu)電子產(chǎn)品微納制造的精密利器
水導激光切割設備的具體維護成本與傳統(tǒng)激光切割相比有哪些優(yōu)勢?
等離子切割VS激光切割:自動化產(chǎn)線如何選型�����?
高功率激光切割如何顛覆傳統(tǒng)金屬加工�����?
水導激光技術(shù)與其他激光技術(shù)相比有哪些優(yōu)勢?