一臺(tái)1000W
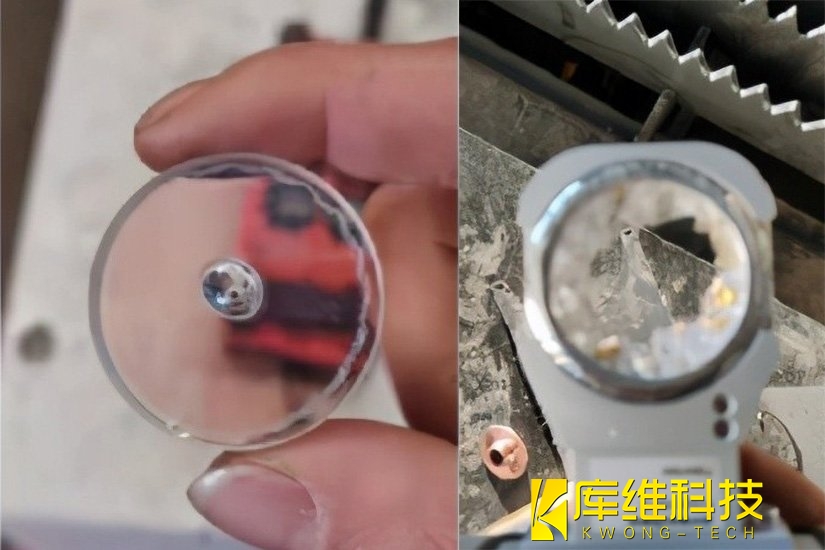
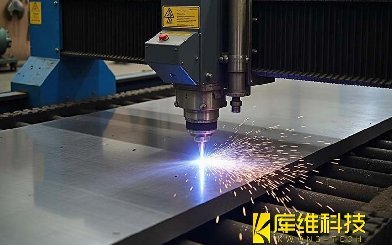
光纖激光切割機(jī),正加工8mm碳鋼。操作工按下穿孔鍵,"啪"的一聲脆響,設(shè)備報(bào)警、功率歸零——保護(hù)鏡被高溫金屬渣擊穿,聚焦鏡也出現(xiàn)裂紋。換上新鏡片再試,依然切不透。這不是鏡片質(zhì)量問題,而是一起典型的輔助氣體含水量超標(biāo)引發(fā)的連鎖破壞。
一、炸鏡的真正元兇藏在氣路里的水
車間維修順著直覺走——先查鏡片,再查光路,都沒找到根因。真正的線索藏在氣路上。
檢查發(fā)現(xiàn),空壓機(jī)的 冷干機(jī)已經(jīng)失效(壓縮機(jī)過載、冷媒不足,等于擺設(shè)),導(dǎo)致 downstream 的輔助氧氣里 夾帶了大量水分。管路接頭處甚至有明水滲出,儲(chǔ)氣罐排水閥長期未手動(dòng)排放,管路里的液態(tài)水一路跟著氣體送到了切割頭。
連鎖反應(yīng)是這樣的:
冷干機(jī)失效 → 氣體帶水 → 水分隨氧氣噴入切割區(qū) → 遇高溫熔池瞬間汽化/飛濺 → 水汽+金屬渣反彈沾到保護(hù)鏡底面 → 鏡片表面形成水膜/污點(diǎn) → 水膜對(duì)激光強(qiáng)烈吸收 → 局部溫度飆升 → 鍍膜燒蝕→ 鏡片被擊穿 → 鐵水和輻射反向上攻 → 聚焦鏡開裂。
同時(shí)管路積水導(dǎo)致氣壓不穩(wěn),穿孔階段該有的氧氣壓力頂不住,熔融鐵水沒能被及時(shí)吹出切縫,反而沿著噴嘴內(nèi)壁倒灌回去——等于 熔池反向吞噬了切割頭內(nèi)部。這就是換了新鏡片仍然切不透的原因:光路已經(jīng)受損,焦點(diǎn)飄了。
二、為什么"水"這么毒?
很多人以為鏡片壞了就是"該換了",卻忽略了:一片合格的硒化鋅(ZnSe)/熔融石英聚焦鏡對(duì)污染極度敏感,尤其是水分和油霧。
1、輔助氣體膨脹制冷:高壓氧氣經(jīng)過噴嘴節(jié)流時(shí)會(huì)產(chǎn)生絕熱冷卻,溫降可達(dá) 20~40°C。如果氣體露點(diǎn)不夠低(冷干機(jī)失效時(shí)往往遠(yuǎn)高于此),管路里的水蒸氣就在鏡片表面 直接凝結(jié)成水膜或微水滴。
2、水膜 = 能量陷阱:激光穿過鏡片時(shí),哪怕微米級(jí)的水膜也會(huì) 強(qiáng)烈吸收紅外能量,局部溫度在毫秒級(jí)飆升。鍍膜一旦燒出一個(gè)凹坑,該點(diǎn)吸收率進(jìn)一步升高,形成正反饋——50~100次脈沖內(nèi)就會(huì)發(fā)展成災(zāi)難性炸裂。
3、污染疊加飛濺 = 雙重打擊:穿孔階段本身就伴隨劇烈的金屬飛濺,如果保護(hù)鏡表面已經(jīng)有水/臟污做"催化劑",擊穿只是時(shí)間問題。
按激光設(shè)備廠商的規(guī)范要求,進(jìn)入切割頭的輔助氣體潔凈度應(yīng)符合 ISO 8573-1? 相應(yīng)等級(jí)——壓力露點(diǎn)約 2~8°C 量級(jí)、過濾精度 0.01μm、殘油 ≤0.003ppm。冷干機(jī)罷工,這條底線直接崩掉。
三、解決方案
1、掐斷水源:徹底排空儲(chǔ)氣罐積水,檢修/更換冷干機(jī)(濾芯+干燥劑+冷媒回路)
2、恢復(fù)光學(xué)校準(zhǔn):清潔光路準(zhǔn)直鏡,更換聚焦鏡+保護(hù)鏡
3、防積水回流,降低人為疏忽概率:氣路末端加裝 自動(dòng)實(shí)時(shí)排水閥?
4、讓隱患不再積累:建立制度,每日排水 + 每周查露點(diǎn)/濾芯壓差 + 每月記錄
實(shí)施后一周零復(fù)發(fā),切割恢復(fù)正常,后續(xù)追蹤一個(gè)月內(nèi)鏡片壽命回到正常消耗水平。
四、日常預(yù)防要點(diǎn)
1、關(guān)注氣體露點(diǎn),而非僅看出口壓力。 干燥器出口的露點(diǎn)傳感器讀數(shù)正常,不代表氣體到達(dá)切割頭時(shí)仍然干燥。氣體經(jīng)過軟管、接頭時(shí)溫度可能進(jìn)一步降低(絕熱冷卻可達(dá)20-40℃),露點(diǎn)超標(biāo)的風(fēng)險(xiǎn)在切割頭處最高。
2、定期排空儲(chǔ)氣罐。 空壓機(jī)運(yùn)行中不可避免產(chǎn)生冷凝水,建議每班至少排放一次。空氣質(zhì)量一般的車間,氣路管壁內(nèi)壁還會(huì)附著油膜和銹蝕顆粒,可定期用高純度無水乙醇沖洗管路。
3、更換鏡片前先"讀"舊鏡片。 保護(hù)鏡的損傷形態(tài)就是診斷數(shù)據(jù)——中心針尖狀凹坑指向飛濺物吸入,彌漫性霧化指向氣體冷凝,邊緣多點(diǎn)火痕指向光路偏移。直接扔掉舊鏡片,等于丟掉了排查線索。
4、建立噴嘴穿孔計(jì)數(shù)維護(hù)制。 碳鋼噴嘴在約2000次穿孔后內(nèi)壁飛濺物堆積會(huì)顯著改變氣流,導(dǎo)致吹渣效率下降、反濺加劇。超過閾值不更換,鏡片損壞幾乎不可避免。
炸透鏡"聽起來是個(gè)光學(xué)問題,根子往往是氣源管理問題。? 下次你的切割頭"無緣無故"開始吃鏡片,別急著罵鏡片質(zhì)量——先去機(jī)房看看儲(chǔ)氣罐底下,放一放水。