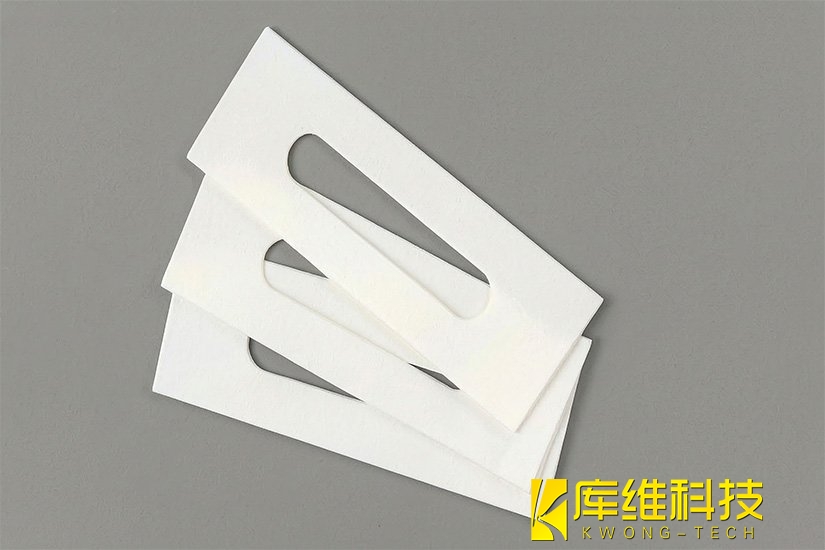
水導激光加工案例:15mm厚壁氧化鋯增韌氧化鋁(ZTA)一次成切
發布日期:2026-07-03 09:56 ????瀏覽量:
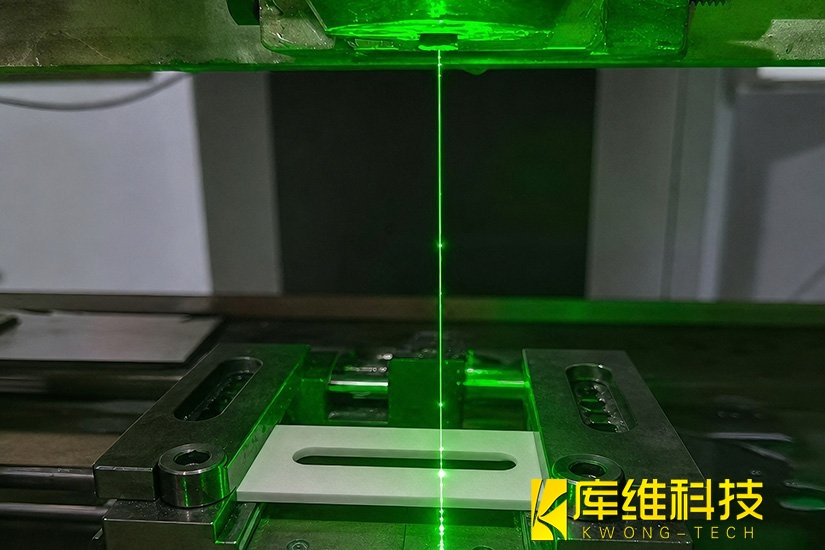
先進陶瓷的加工,一直是精密制造領域的"硬骨頭"。而今天要講的這個案例,是這塊硬骨頭中最難啃的那一塊——15mm厚度的氧化鋯增韌氧化鋁(ZTA),被水導激光一氣呵成切穿,切壁光滑如鏡。其原理并不復雜:高功率激光束被耦合進一束比人的頭發絲還細的水射流中(直徑通常僅30~80微米),并通過水—空氣界面的全反射效應,被這束"水光纖"精準引導至工件表面進行切割或打孔。
與傳統聚焦激光相比,這種加工方式帶來了兩個決定性的優勢。
-
導光:激光束在水柱中保持近乎平行傳播,不受聚焦景深限制,因此可以實現很高的切縫深寬比,切割出的側壁平行、幾乎無錐度。
-
冷卻:每一次激光脈沖的"加熱-燒蝕"過程之后,材料幾乎立刻被冷卻至常溫,熱影響區被壓縮到極小甚至可以忽略。業內也因此將這項技術稱為"冷加工":斷面無毛刺、無氧化、無重熔層,加工廢屑也會隨水流即時帶走,不會污染或粘附在工件表面。
正是這種"冷、凈、準"的特性,讓水導激光在半導體、超硬材料、精密陶瓷等對熱損傷和微裂紋極度敏感的領域,找到了用武之地。
一、材料挑戰:15mm厚的ZTA
本次案例的加工對象,是氧化鋯增韌氧化鋁(ZTA)陶瓷——一種以氧化鋁為基體、摻入部分穩定氧化鋯作為增韌相的復相先進陶瓷。氧化鋯顆粒在受力時會發生應力誘導相變,伴隨體積膨脹吸收裂紋擴展的能量,從而顯著提升材料的斷裂韌性,讓ZTA兼具氧化鋁的高硬度、高耐磨性與氧化鋯的抗彎強度,廣泛應用于耐磨部件、精密刀具、電子封裝基板等場景。
但"增韌"并不等于"好加工"。ZTA本質上仍是一種極脆的先進陶瓷,硬度高、韌性有限,對局部應力和熱沖擊都非常敏感。而本案例中的工件厚度達到了15mm,對于陶瓷切割而言,這是一個相當有挑戰性的深度。
如果采用傳統的機械切割(如金剛石砂輪鋸切)或電火花等接觸式、熱效應顯著的加工方式,在如此大的切割深度下,材料內部極易因局部應力集中或熱沖擊而產生微裂紋,裂紋一旦沿晶界擴展,輕則導致切邊崩邊、斷面粗糙,重則造成工件整體斷裂、直接報廢。這也是脆硬陶瓷深度切割長期以來的行業痛點:切得越深,風險越大。
二、方案與結果
本案例采用了庫維水導激光精密加工中心KD700,KD700是一款三軸精密水導激光加工中心,天然石材基座配合龍門式線性馬達結構,定位精度±2μm,重復定位精度±0.5μm。該設備基于專利水導激光技術,將高功率激光束耦合進直徑僅30~80微米的水射流中,兼具"導光"與"冷卻"雙重作用,可實現細微切割縫寬對深度比達400:1的高精度加工能力,尤其適合ZrO?、Al?O?等脆硬陶瓷材料的深切割場景。其核心工藝參數如下:
|
參數 |
數值 |
|
激光波長 |
523nm(綠光) |
|
激光功率 |
40-10000W |
|
水射流噴嘴直徑 |
30-80μm |
|
水泵工作壓力 |
50-550bar |
|
切縫寬度 |
可低至30μm |
|
工作行程(X/Y/Z) |
600/600/300mm |
實測結果顯示,KD700成功切穿了15mm厚的ZTA陶瓷試件,關鍵質量指標:
-
無微裂紋:顯微鏡下切割斷面未見任何微裂紋擴展,這是水導激光"冷加工"特性的直接體現
-
切壁光滑如鏡:水射流的即時冷卻使材料以近乎理想的脆性斷裂方式去除,表面粗糙度遠優于傳統激光加工
-
切縫平行、無錐度:得益于水柱引導的圓柱形光束,切口上下寬度一致
-
無熱影響區:HAZ寬度趨近于零,材料亞表面無相變或力學性能退化
水導激光憑借其"冷加工、高深寬比、無錐度"的核心特性,正在成為脆硬陶瓷、超硬材料乃至復合材料加工的重要解決方案之一。這塊被KD700一次性切穿、斷面光滑如鏡的15mm厚ZTA陶瓷,正是這項技術在實際生產場景中價值的一個縮影。
相關文章
當晶體管越來越小,水導激光如何接住這道精密加工的難題?
水導激光加工案例:陶瓷基復合材料(CMC)扇形環的精密鉆孔
水導激光如何實現"切斷即完成":零熱影響·無毛刺·無錐度的三重邏輯
微電子行業常見的零件加工技術都有哪些?
水導激光加工案例之HPHT金剛石晶體切片
水導激光加工案例之鉬棒加工:突破難加工材料的微特征瓶頸
水導激光加工案例之半導體硅晶圓切割
氧化鋁基板切割工藝全解:從材料特性到切割方案選擇
水導激光加工單晶金剛石時,如何選擇最適合的激光參數組合?