激光焊接憑借能量密度集中、熱影響區(qū)小、焊接效率高等優(yōu)勢,已廣泛應(yīng)用于汽車制造、電子元件、航空航天等領(lǐng)域,與傳統(tǒng)焊接方式相比具有殘余應(yīng)力和變形小、非接觸式作業(yè)、成形質(zhì)量好等特點(diǎn)。但受工藝參數(shù)、材料狀態(tài)等因素影響,飛濺、氣孔、裂紋、變形仍是實(shí)際生產(chǎn)中最常遇到的四類缺陷。
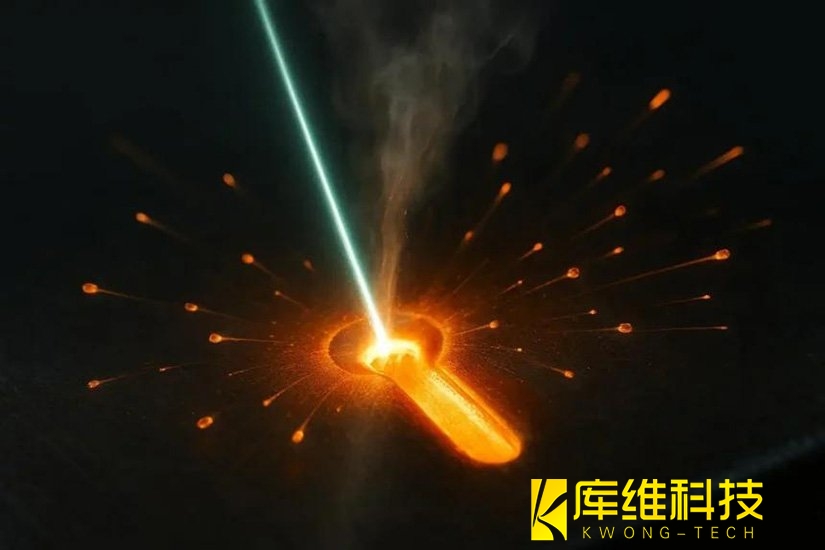
一、焊接飛濺
形成原因: 飛濺的本質(zhì)是熔池失穩(wěn)。功率密度過高或表面存在油污、氧化膜時,金屬急速汽化產(chǎn)生反沖壓力,將液態(tài)金屬從熔池邊緣"崩出"。鍍鋅板中鋅層在907°C急劇汽化,是最典型的飛濺源。研究表明,大氣壓下匙孔坍塌產(chǎn)生的飛濺量是低壓環(huán)境(10Pa)下的60倍。
防止措施:
-
參數(shù)優(yōu)化:采用正離焦(+0.3mm左右)擴(kuò)大光斑降低功率密度,使用緩升緩降脈沖波形避免能量突變。實(shí)測焊接0.8mm鍍鋅板,峰值功率從1200W降至900W配合1.5m/min焊速,飛濺量顯著下降。
-
焊前清潔:去除油污、氧化膜和鍍層,減少氣體爆破式飛濺。
-
氣量適中:使用高純氬氣(≥99.995%)同軸保護(hù),但氣量過大會攪動熔池反而加劇飛濺。
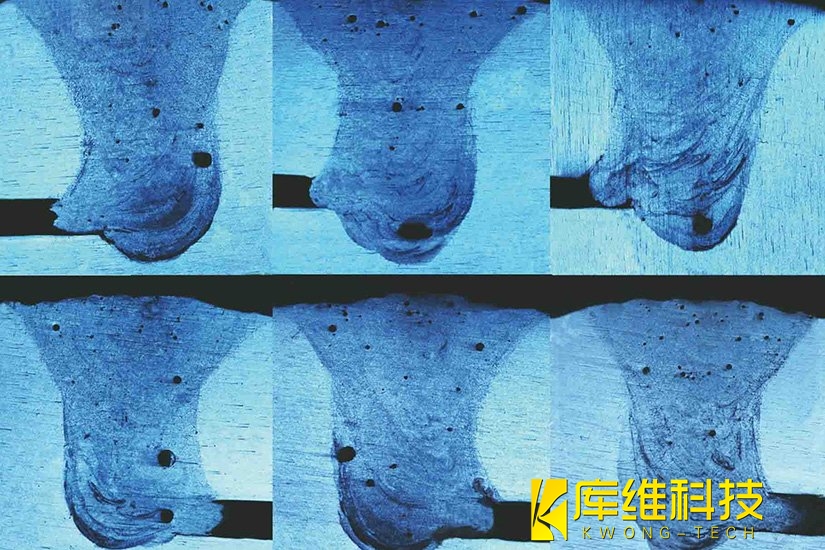
二、焊接氣孔
形成原因:激光焊熔池深而窄,冷卻速度快,液態(tài)熔池中生成的氣體來不及逸出,容易滯留形成氣孔;較高的激光能量密度會使金屬劇烈蒸發(fā)形成匙孔,一旦匙孔發(fā)生坍塌,同樣會誘發(fā)氣孔缺陷。
分類:大致可分為兩類,一類是表面污染或鍍鋅層揮發(fā)導(dǎo)致的工藝性氣孔,一類是能量輸入過高、匙孔失穩(wěn)塌陷導(dǎo)致的冶金性氣孔。研究數(shù)據(jù)顯示,在鋁合金激光-MIG復(fù)合焊接中,不同工藝參數(shù)下氣孔率約在1.20%~3.96%之間波動,說明通過工藝參數(shù)優(yōu)化能夠顯著降低氣孔率。另有實(shí)驗表明,氣孔率會隨激光功率升高、焊接速度降低、離焦量負(fù)向增大而升高。
預(yù)防措施:焊前應(yīng)嚴(yán)格清理工件與焊縫表面;合理控制吹氣方向可減少氣孔生成;在厚板不銹鋼等大功率焊接場景中,采用N2作為保護(hù)氣體可明顯降低焊接過程中的氣孔率;此外應(yīng)針對材料特性優(yōu)化功率、速度與離焦量的匹配關(guān)系。
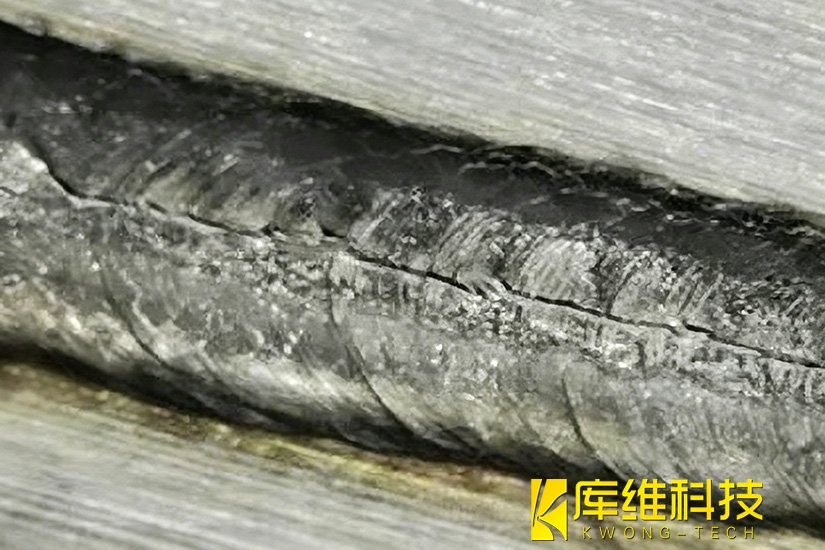
三、焊接裂紋
形成原因:激光連續(xù)焊接產(chǎn)生的裂紋以熱裂紋為主,主要原因是焊縫在完全凝固前承受了較大的收縮力。
分類:熱裂紋可細(xì)分為結(jié)晶裂紋與液化裂紋兩類,分別對應(yīng)凝固過程中晶間殘余液膜受拉裂開、以及熱影響區(qū)局部熔化后再凝固形成的裂紋。
預(yù)防措施:可通過填絲、預(yù)熱等工藝手段減少或消除裂紋;實(shí)際生產(chǎn)中還可配合緩冷、優(yōu)化接頭設(shè)計、控制雜質(zhì)元素含量等方式,降低凝固收縮應(yīng)力集中的風(fēng)險。
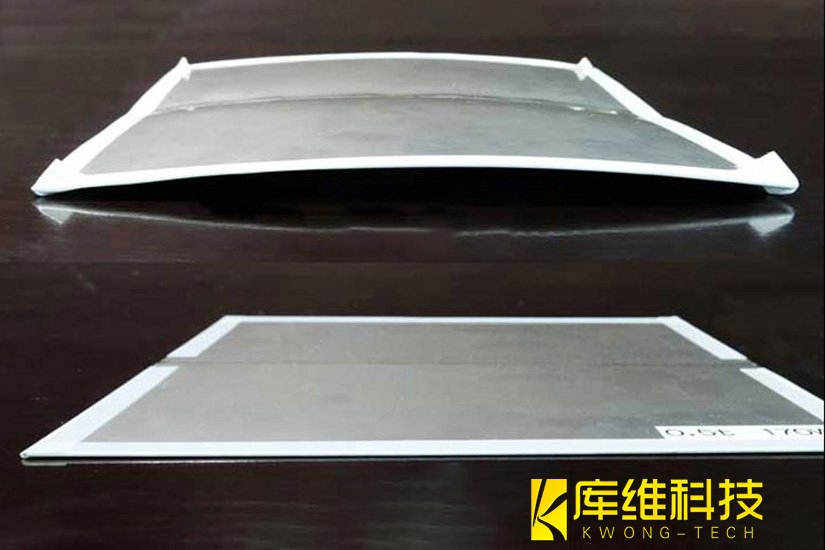
四、焊接變形
形成原因: 根源是"不均勻的熱脹冷縮"。激光集中加熱焊縫區(qū),材料局部膨脹受阻后產(chǎn)生壓縮塑性變形,冷卻收縮不均形成殘余應(yīng)力。不銹鋼因熱膨脹系數(shù)高、導(dǎo)熱率低,變形量約為碳鋼的2-3倍;鋁合金因彈性模量低(~70GPa),更易尺寸失穩(wěn)。
從變形原因加以預(yù)防或改善:
-
控制熱輸入:采用脈沖模式(占空比10-30%)分散熱量,焊速1-5m/min;負(fù)離焦(焦點(diǎn)在工件下方0.5-1mm)使熱影響區(qū)縮減20-30%。
-
工裝約束:剛性夾具均勻固定;薄板(<1mm)用彈性約束可減少40%翹曲;水冷銅背板減少30-50%變形。
-
焊接順序:對稱焊接或分段跳焊使兩側(cè)應(yīng)力抵消,減少約50%變形。
-
焊后退火:不銹鋼薄板600-800°C去應(yīng)力退火,可消除40-60%殘余應(yīng)力。
激光焊接的四類常見缺陷雖成因各異,但普遍與功率密度、焊接速度、離焦量及表面清潔度等關(guān)鍵參數(shù)密切相關(guān)。通過系統(tǒng)的參數(shù)優(yōu)化與工藝管控,可將缺陷發(fā)生率控制在較低水平,充分發(fā)揮激光焊接高效率、高精度的技術(shù)優(yōu)勢。
半導(dǎo)體自動化焊接包含哪些主流技術(shù)?
面向氫能儲運(yùn)的壓力容器激光焊接解決方案
這些環(huán)境因素正在加速激光焊接堆積物形成,你的產(chǎn)線安全嗎?
耐磨鋼焊接時如何選擇合適的焊接參數(shù)(如電流、電壓、焊速)?
面對焊接變形有哪些預(yù)防和挽救措施?
如何攻克不銹鋼激光焊接的燒穿難題
極端場景下激光堆積物的失控風(fēng)險與應(yīng)對方案
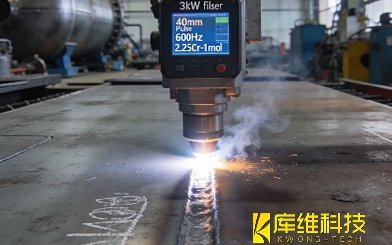
4kW光纖激光+500Hz脈沖模式在2.25Cr-1Mo鋼厚板焊接中的應(yīng)用
不同類型的焊接技術(shù)的速度和效率如何?