買水導激光設備,最怕的不是買不起,而是買錯。平面晶圓卻上了帶雙擺頭的五軸機型,多花的錢夠再買半臺設備;要在航發葉片曲面上打傾角氣膜孔,三軸無法讓水射流垂直入射,硬上就是廢品率飆升。軸數選擇的本質,是讓加工自由度與工件幾何特征精確匹配。
一、軸數意味著什么
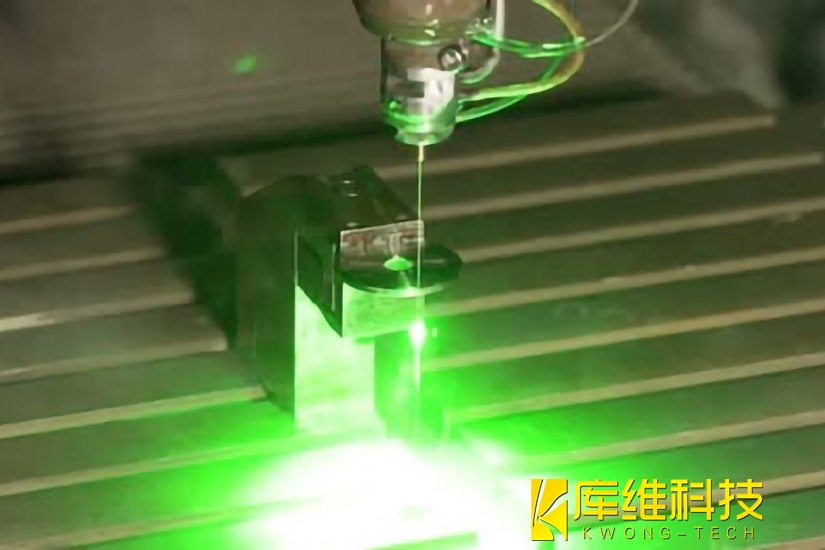
水導激光將激光耦合進直徑30–80μm的高壓水射流,依靠全反射傳導能量,水束同時冷卻排屑,熱影響區可控制在3μm以內。但"冷加工"只解決熱損傷,能不能擺出所需角度取決于軸數:三軸只能平移,水射流始終垂直臺面;四軸加一個旋轉軸,工件可繞軸回轉;五軸加兩個旋轉軸,激光頭可空間任意姿態聯動。多一根軸,增加的還有RTCP編程、五軸后處理、擺頭剛性代價和維護成本。
二、三軸水導激光設備
三軸是最成熟、保有量最大的構型,KwongTech KD系列覆蓋50×50mm到800×600mm臺面,定位精度±2μm(<500mm/s),重復定位精度±0.5μm,勝任所有單次裝夾下垂直完成的二維任務:晶圓劃片、SiC襯底切割、CVD金剛石切片掏棒、陶瓷基板微孔陣列、薄金屬模板切割,占實際加工量大頭。
三軸剛性高、維護簡單、編程門檻低,加工薄脆材料時崩邊率甚至優于五軸,擺臂高動態響應下存在微振動。如果你的工件是平的,三軸就是最優解。
三、四軸水導激光設備
四軸增加一個旋轉軸(通常是C軸),工件可按角度分度或連續旋轉。典型場景是回轉體或周向均布特征:圓形薄刀刃口成型、噴嘴周向開槽、圓柱磁鋼分段切割、管狀器件徑向孔系。
四軸用比五軸低得多的成本解決"轉著圈加工"的需求。特征全在同一圓柱面,四軸足夠;只有特征出現在多個空間方向、需刀具實時擺動時才需要五軸。
四、五軸水導激光設備
五軸增加兩個旋轉軸(A/B擺頭或C+A搖籃轉臺),水射流能實時改變姿態沿法向入射,解決低軸數無法處理的自由曲面大傾角加工。最典型的是航發渦輪葉片氣膜冷卻孔,型面是復雜自由曲面,孔軸線與法線常呈20°–60°傾角,還要穿透熱障涂層后在高溫合金上制孔,必須五軸聯動才能保證水射流不偏折、涂層不開裂。
GE航空在CMC陶瓷基復合材料渦輪部件生產線上,采用的就是五軸機型,定位精度±1.5μm,將數小時罩環磨削縮至幾分鐘,無裂紋、無結構變異。效率上,Inconel 718合金0.5mm厚氣膜孔,電火花單孔約90秒,五軸水導激光可縮至約15秒。
五、三個問題定答案
特征全在一個平面上? 是→三軸,剛性更好、崩邊更低、成本更省。
是回轉體且特征周向分布? 是→四軸,一個旋轉軸解決問題,無需為五軸擺頭買單。
存在自由曲面、多向傾角或異形孔? 是→五軸唯一選項,航發葉片氣膜孔、PCD刀具三維刃口、CVD金剛石復雜造型,低軸數做不了也做不好。
鋸木頭用鋼鋸,砍樹才用電鋸。軸數不是越多越先進,與工件匹配才最合理,把錢花在真正需要的自由度上。