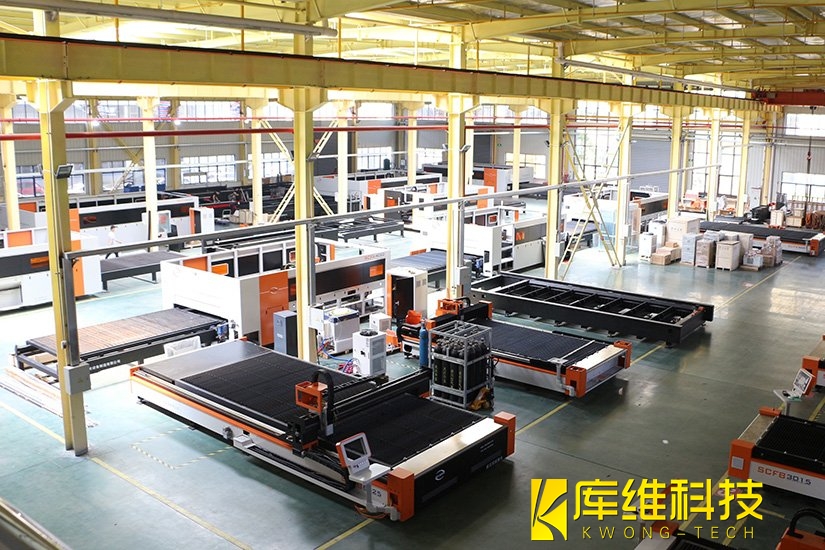
自動(dòng)化切割設(shè)備早已成為工業(yè)生產(chǎn)的主力軍,但設(shè)備在長(zhǎng)期高負(fù)荷運(yùn)行下難免“生病罷工”,一旦停機(jī),不僅影響產(chǎn)能,更讓車(chē)間主管焦急萬(wàn)分。行業(yè)數(shù)據(jù)顯示,切割設(shè)備年均非計(jì)劃停機(jī)占總運(yùn)行時(shí)間的15%-20%,其中80%的故障本可通過(guò)規(guī)范排查提前化解。本文給大家羅列了一些切割自動(dòng)化常見(jiàn)故障排查與解決方案。
一、定位精度異常
表現(xiàn): 切割尺寸偏差、路徑偏移、重復(fù)定位不一致。
可能原因: 導(dǎo)軌絲杠磨損致反向間隙增大;編碼器極性錯(cuò)誤或伺服增益偏小;工件裝夾松動(dòng)。
排查與解決: 千分表測(cè)導(dǎo)軌直線(xiàn)度和反向間隙,超差則更換并重做螺距誤差補(bǔ)償;編碼器方向與坐標(biāo)變化不一致則取反極性;伺服剛性不足適當(dāng)增大增益;吸附平臺(tái)定期清孔保真空度。
二、切割質(zhì)量下降
表現(xiàn): 切口粗糙、毛刺掛渣、切割不透、邊緣掉粉。
可能原因: 激光或等離子弧的焦點(diǎn)偏高/偏低或鏡片污染后功率衰減,都會(huì)導(dǎo)致穿透力不足;輔助氣純度/壓力不達(dá)標(biāo),都會(huì)導(dǎo)致切面發(fā)黃、掛渣;切割速度過(guò)快容易導(dǎo)致切不透,過(guò)慢則會(huì)讓切縫粗糙寬大;割嘴/刀片磨損。
排查與解決: 從"光-氣-刀"三要素逐項(xiàng)查。使用調(diào)焦儀重新校準(zhǔn)焦點(diǎn)位置;檢查激光器或電源模塊是否老化,必要時(shí)更換;排水并更換高純度氣源;根據(jù)板材厚度重新調(diào)節(jié)氣壓(通常在0.5-0.8MPa);參考設(shè)備廠(chǎng)商提供的參數(shù)表,針對(duì)不同材質(zhì)和厚度進(jìn)行功率速度微調(diào);割嘴變形或刀片鈍化立即更換。電池極片分切中刀片磨損是掉粉頭號(hào)元兇,建議按切割米數(shù)強(qiáng)制換刀。
三、設(shè)備報(bào)警停機(jī)
表現(xiàn): 切割中突然停機(jī)、冷卻報(bào)警、碰板報(bào)警、隨動(dòng)失靈。
可能原因: 冷卻水溫過(guò)高或流量不足;電容隨動(dòng)失靈致噴嘴撞板;程序超程觸限位。
排查與解決: 先看報(bào)警代碼。"Chiller Alarm"查冷水機(jī)濾網(wǎng)和水流;碰板報(bào)警遠(yuǎn)離板面時(shí)清電容數(shù)據(jù)重標(biāo)定,跟隨中報(bào)警則增大隨動(dòng)增益(一般設(shè)2-3);程序超程用仿真重跑刀路排除過(guò)切指令。
四、通訊與程序故障
表現(xiàn): 系統(tǒng)無(wú)法啟動(dòng)、程序錯(cuò)亂、通訊中斷、黑屏。
可能原因: 很多時(shí)候設(shè)備沒(méi)壞,只是急停按鈕沒(méi)復(fù)位,或者安全門(mén)沒(méi)關(guān)嚴(yán);供電異常或接線(xiàn)松動(dòng);USB/網(wǎng)線(xiàn)接口松動(dòng),或者電腦接地不良產(chǎn)生靜電干擾;PLC/MES協(xié)議不匹配;系統(tǒng)文件損壞或參數(shù)被誤改。
排查與解決: 黑屏先拔插顯示器線(xiàn)纜而非換屏;緊固松動(dòng)端子、更換氧化接頭;協(xié)議不匹配則升級(jí)或回滾軟件版本;信號(hào)線(xiàn)改用屏蔽線(xiàn)并與大功率設(shè)備隔離;異常斷電后按流程關(guān)閉器件,等5分鐘以上再重啟。檢查并順時(shí)針旋起所有急停按鈕,確保艙門(mén)閉合到位;嘗試重啟軟件或整機(jī);若無(wú)效,可參考備份恢復(fù)系統(tǒng)參數(shù),或重新安裝控制軟件。
五、 無(wú)激光、氣體壓力報(bào)警
表現(xiàn):設(shè)備無(wú)切割光束輸出,或頻繁跳出氣體壓力、水冷高溫報(bào)警。
可能原因:聚焦鏡和保護(hù)鏡沾滿(mǎn)粉塵或炸裂,會(huì)導(dǎo)致光束散射甚至燒毀切割頭;空壓機(jī)濾芯失效、氣管打折或被灰塵堵塞,會(huì)導(dǎo)致供氣壓力異常;水溫超過(guò)42℃會(huì)觸發(fā)熱保護(hù)。通常是散熱風(fēng)扇被灰塵堵死或冷卻液變質(zhì)。
排查與解決:每日開(kāi)工前用無(wú)水乙醇和專(zhuān)用擦鏡紙清潔鏡片,發(fā)現(xiàn)破損立刻更換;定期排放空壓機(jī)積水,清理或更換濾芯,理順氣管接頭;清洗水冷機(jī)濾網(wǎng),更換去離子水或?qū)S美鋮s液。
六、水導(dǎo)激光特有故障
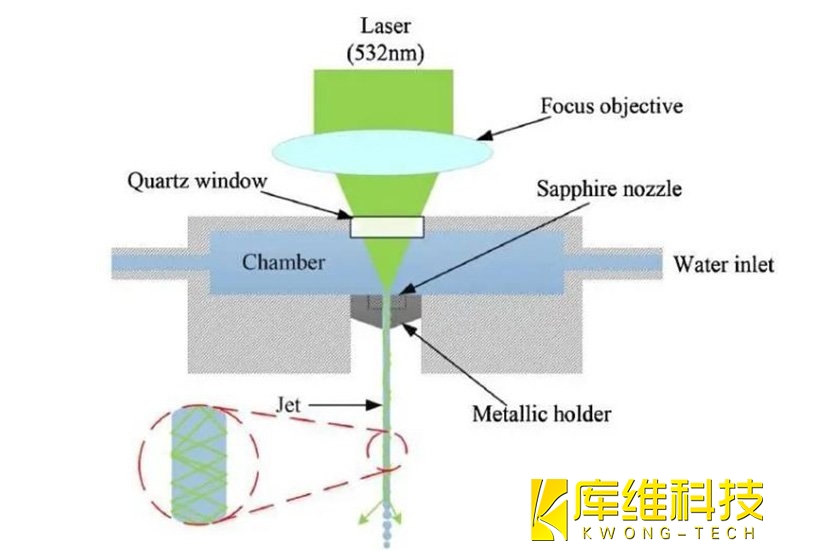
表現(xiàn): 水束流中斷、耦合效率下降、切口不規(guī)則。
可能原因: 水路堵塞或噴嘴磨損;激光與水束同步失調(diào);水質(zhì)變差。
排查與解決: 先查水路——檢查噴嘴和管路有無(wú)堵塞泄漏;激光功率正常但效率低,多半耦合問(wèn)題;校準(zhǔn)激光與水射流同步時(shí)間;每周過(guò)濾水介質(zhì),兩月更換循環(huán)水。水導(dǎo)激光對(duì)環(huán)境極度敏感,車(chē)間溫度控在20±3℃,濕度40%-60%是底線(xiàn)。
水導(dǎo)激光加工案例之單晶金剛石(SCD)刀具加工
不同梯度的金屬材料,該如何選擇切割技術(shù)?
解密水導(dǎo)激光精密加工:水束光纖的傳導(dǎo)與聚焦機(jī)制
水導(dǎo)激光精密加工:晶圓吸附盤(pán)外延架微結(jié)構(gòu)加工案例
水導(dǎo)激光加工SiC晶圓支架:一個(gè)硬脆材料精密加工的典型案例
水導(dǎo)激光加工案例之氮化硅陶瓷齒輪:突破精密制造的技術(shù)革新
水導(dǎo)激光設(shè)備加工氧化鋯陶瓷時(shí)的150MPa高壓水射流有什么特別之處
半導(dǎo)體自動(dòng)化切割都包含哪些技術(shù)?
氧化鋯陶瓷加工崩邊率高?水導(dǎo)激光如何將崩邊率降至0.5%