水導激光加工案例:引線框架材料精密切割
發布日期:2026-07-24 10:21 ????瀏覽量:
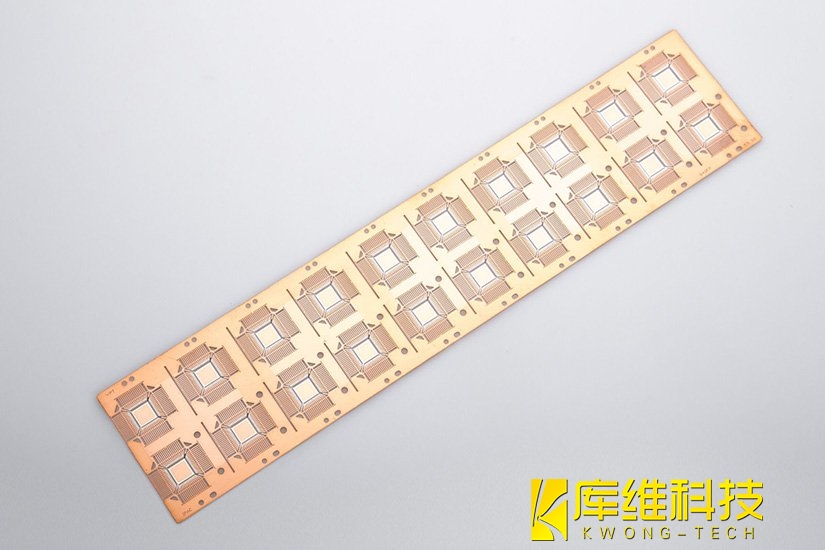
引線框架是半導體封裝中承載芯片、傳遞電信號的核心結構件��,材料多為高導電���、高導熱的銅合金(如C194����、C7025),厚度通常在50-250μm之間。隨著芯片引腳數增多����、間距不斷縮小(已低于0.3mm)����,引線框架對切割工藝的要求越來越苛刻:無毛刺���、無熱變形�、切面垂直度好、精度控制在微米級����。
傳統方案是機械沖壓和化學蝕刻���,但沖壓在細間距場景容易產生毛刺和變形���,蝕刻則面臨環保壓力和超薄銅箔的控制難題�����。干式激光切割雖然精度高,但熱影響區容易氧化��、掛渣��,切面質量不穩定���。
一�����、水導激光的方案:532nm綠光+水射流
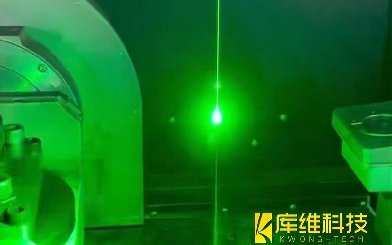
水導激光的核心思路是把激光裝進"水做的光纖"里,532nm綠光脈沖激光通過30-80μm的高壓層流水束傳輸��,水射流同時承擔三個角色:光波導�、冷卻劑、排屑通道����。
-
封裝結構:總厚度0.8mm,其中銅引線框架180μm��,上方為模塑料(Bakelite類聚合物)
-
激光光源:532nm綠光���,100W平均功率����,20kHz脈沖頻率
-
工藝路線:兩步切割——先用80μm水射流噴嘴、低峰值功率切模塑料�����;翻轉工件后����,換60μm噴嘴、高峰值功率切銅引線框架
-
切割速度:模塑料40mm/s(800μm厚度);銅引線框架速度受限于厚度�����,但可通過減薄切割道區域顯著提升
-
切割質量:切口幾乎無毛刺���,切面略呈錐形���,邊緣質量明顯優于機械鋸切
水射流的冷卻效應是關鍵��。脈沖間隙水流立即冷卻切割區域�,熱影響被嚴格限制在極小范圍內��,銅材不會氧化變色�。同時水射流的高動量把熔融銅高效排出切縫�,避免了傳統干式激光常見的掛渣和重鑄層問題���。
二�、對產線的實際意義
-
復合材料的統一加工: 引線框架封裝往往是銅+聚合材料的組合。水導激光可以通過調整噴嘴直徑和激光參數,在同一套設備上完成兩種材料的切割��,不需要切換工藝路線���。
-
細間距場景的優勢: 水導激光的切割縫寬可低至30μm�,公差控制在±3μm,切面平行度高(無V形錐度),這對0.15-0.3mm細間距引線框架尤為關鍵���。
-
薄材高速切割: 水導激光在薄晶圓和薄金屬切割上展現了極高的速度潛力——50μm厚硅晶圓可達200mm/s。對于80μm級銅合金引線框架�,配合合理的功率配置���,速度同樣可觀�。
-
環保與良率雙贏: 不需要化學蝕刻液,加工后無酸洗工序;非接觸式加工不產生機械應力�����,超薄銅箔不會變形���。這兩點在當下綠色制造趨勢下越來越有分量���。
水導激光在引線框架材料上的核心價值在于:以"零熱損傷+免去毛刺"替代沖壓與蝕刻工序中的后處理環節����,同時憑借微米級精度和高柔性,兼顧多品種���、小批量的打樣需求與大批量的穩定量產。隨著國內外設備廠商工藝數據庫的不斷豐富�����,水導激光有望成為下一代精細引線框架切筋成型與下料工藝的重要解決方案�。
相關文章
水導激光如何切割醫療器械中的記憶金屬支架�?
水導激光加工案例:鉑銥合金芯片的精細切割
水導激光加工案例:15mm厚壁氧化鋯增韌氧化鋁(ZTA)一次成切
當晶體管越來越小,水導激光如何接住這道精密加工的難題����?
水導激光加工案例:陶瓷基復合材料(CMC)扇形環的精密鉆孔
水導激光如何實現"切斷即完成":零熱影響·無毛刺·無錐度的三重邏輯
微電子行業常見的零件加工技術都有哪些�?
面向氫能儲運的壓力容器激光焊接解決方案
水導激光加工案例之HPHT金剛石晶體切片