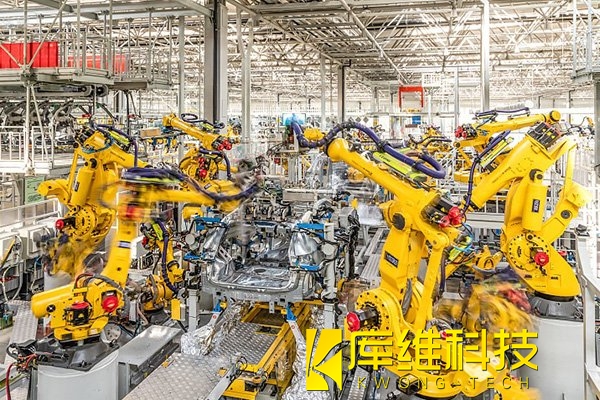
一體化壓鑄火了��,但壓鑄之后的焊接難題誰來解?
發布日期:2026-07-29 14:16 ????瀏覽量:
2026年剛過半����,一體化壓鑄賽道又連放大招:海天9000T超大型壓鑄機交付雷克薩斯上海工廠�����,極氪憑"纖晶"免熱處理鋁合金拿下國家科技進步獎二等獎,國內市場規模已突破380億元���。特斯拉、小鵬���、問界、比亞迪紛紛加碼萬噸級壓鑄布局�,行業共識越來越清晰�����,一體化壓鑄正在重塑車身制造的底層邏輯。但一個容易被忽略的事實是:一體化壓鑄減少了焊接����,卻沒有消滅焊接�。
一�、壓鑄成型之后,焊接依然繞不開
特斯拉Model Y將后地板70多個沖壓件整合為1個鑄件����,砍掉約1600個焊點����,車身扭轉剛度反升20%��。但壓鑄只是完成了大型結構件的成型���,后續工序仍然離不開精密連接:
-
電池殼體封蓋:壓鑄成型的電池托盤需要與上蓋進行密封焊接�����,氣密性要求極高,焊縫必須滿足IP68級防護標準���;
-
前艙與后地板拼合:當前艙、中通道��、后地板分別壓鑄后���,仍需在底盤線上完成對接焊合��;
-
異質材料連接:壓鑄鋁合金與型材鋁�����、鋼件的混合連接,是底盤和車身結構中的剛需場景��。
壓鑄把傳統的大量小焊點換成了少量但難度高得多的關鍵焊縫����,對焊接工藝的要求不是降低了,而是顯著提高了����。
二、鋁合金焊接的四大核心挑戰
-
高導熱性:鋁的導熱系數約為鋼的5-6倍,焊接時熱量快速擴散,需要2-4倍于鋼材的熱輸入才能保證熔深����,控制不當極易未焊透或過熱變形���。
-
氧化膜障礙:鋁表面致密氧化鋁膜熔點高達2050℃�����,遠超鋁基體660℃的熔點,阻礙熔合,容易形成夾渣和未熔合缺陷。
-
氫敏感氣孔:液態鋁溶氫量是固態的20倍����,凝固時氫氣來不及逸出�,形成貫穿性氣孔�,直接影響焊縫強度和密封性。
-
熱裂傾向大:鋁合金線膨脹系數為鋼的2倍,凝固收縮率達6%�����,焊接應力集中容易引發熱裂紋和波浪變形��。
三���、壓鑄后的焊接自動化
攪拌摩擦焊(FSW) :固態連接���,無熔化��、無氣孔、無煙塵,焊縫組織致密�����,特別適合電池殼體密封焊和大型壓鑄件的拼接��。國內已有企業推出"點焊+縫焊"雙機器人協同方案,先用固相點焊精準定位鎖固���,再用攪拌摩擦縫焊完成全周密封焊接。美國AEP工廠2026年新建的鋁電池殼體產線��,同樣采用"一體化壓鑄+機器人FSW+銑削"的組合工藝��。
激光焊接:能量密度高���、熱影響區小���、焊接速度快�,適合薄壁精密構件和需要高密封等級的場景。搭配CMT冷金屬過渡或雙脈沖MIG等復合工藝,可以在控制熱輸入的同時保證焊縫質量。
無論選擇哪條路線,核心都在于焊接自動化產線的系統級集成能力��,從工藝方案設計��、工裝夾具匹配���、機器人路徑規劃����,到在線檢測與質量閉環�,每一個環節都需要深厚的工藝積累和工程經驗。
一體化壓鑄把車身制造從"離散組裝"推向了"集成鑄造",但鑄造之后的連接環節,恰恰是決定最終產品質量的關鍵一環���。壓鑄行業在加速,焊接自動化行業同樣在加速。
相關文章
焊接自動化產線從"零件"到"系統"的蛻變
焊接自動化產線規劃:從工藝需求到方案落地的第一步
激光-MIG復合焊接中氣孔從何而來?讓我們從鋁合金焊接案例中揭示氣孔的形成
精準控能:焊接機器人如何用"智控"啃下能耗硬骨頭
焊接自動化除了傳統焊接領域外還能用于哪些地方
石油儲罐焊接自動化:IP65密封標準+智能跟蹤系統全解析
激光擺動焊接技術揭秘:何將鋁合金氣孔率降低至0.1%以下��?
焊接自動化技術進化史:從手工焊到激光-電弧復合焊接的工業躍遷
壓力容器焊接自動化改造如何用機器人替代人工并提升良品率�����?