電池制造新利器:水導激光切割鋁箔,效率提升3倍且無毛刺
發(fā)布日期:2026-07-31 11:07 ????瀏覽量:
動力電池正在經(jīng)歷從液態(tài)鋰電到固態(tài)電池、從標準電芯到大圓柱的技術(shù)迭代,電芯能量密度和一致性要求不斷提高。在這條越來越精密的制造鏈路上,鋁箔切割這個看似不起眼的環(huán)節(jié),正在成為影響良品率和安全性的關(guān)鍵變量。我們在實際加工測試中發(fā)現(xiàn),水導激光切割動力電池鋁箔,相比傳統(tǒng)工藝有非常明顯的效率和品質(zhì)提升。
一、動力電池鋁箔切割,到底難在哪?
動力電池鋁箔厚度通常在6-16μm之間,材質(zhì)極薄、高反光、韌性大,對加工精度要求極高。尤其是新型大圓柱電芯采用無極耳設計,將整個箔材邊緣變成導電通路,800V高壓平臺要求極耳接觸電阻≤0.5mΩ,任何微小的毛刺、氧化或鋁屑殘留,都可能導致電芯微短路甚至報廢。
傳統(tǒng)工藝的三個核心痛點:
-
毛刺與鋁屑殘留:機械模切產(chǎn)生的邊緣毛刺和微小鋁屑,是鋰電微短路的主要誘因之一。實測數(shù)據(jù)顯示,傳統(tǒng)模切工藝毛刺率約為15%。
-
熱影響區(qū)損傷:普通激光切割雖能減少毛刺,但熱影響導致切口氧化發(fā)黑、邊緣掛渣,破壞鋁箔導電性能和防腐結(jié)構(gòu)。
-
一致性難以保障:刀具持續(xù)磨損導致每批次尺寸偏差增大,無法滿足自動化產(chǎn)線對批次一致性的要求。
二、水導激光切割鋁箔的實測數(shù)據(jù)
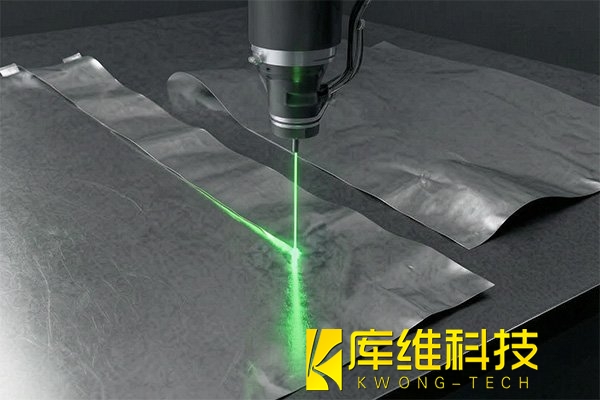
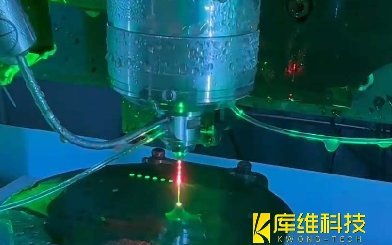
水導激光將激光束耦合到直徑30-80微米的微細水射流中,利用全內(nèi)反射原理將激光能量引導至材料表面。水流同時承擔冷卻和排屑功能,實現(xiàn)近乎零熱影響的精密切割。
在動力電池鋁箔加工測試中,庫維科技的水導激光KD700的實際表現(xiàn)如下:
-
切割速度:從傳統(tǒng)激光的0.5m/min提升至1.5m/min,效率提升約3倍
-
毛刺率:從15%降至0.5%以下,切割面光滑無毛刺
-
熱影響區(qū):小于5μm,幾乎可忽略
-
切割精度:±0.05mm,適配微米級極耳成型
-
電阻值:切割后極耳電阻值降低15%以上
三、降本賬怎么算?
以單GWh產(chǎn)線為參考維度,在測試中測算了水導激光的經(jīng)濟性:
-
模具費用:水導激光無需開模,支持DXF等格式一鍵導入切割,每年可減少模具費用約800萬元
-
電池內(nèi)阻:毛刺消除使電池內(nèi)阻降低5%-8%,充電效率提升約10%
-
良品率提升:無毛刺、無氧化的一致性切割直接降低電芯不良率
-
設備回收期:國產(chǎn)水導激光設備的投資回收期已縮短至2.3年
四、為什么現(xiàn)在是切換的好時機?
水導激光在電池領(lǐng)域的應用已經(jīng)從實驗室走向量產(chǎn)線。國內(nèi)企業(yè)多已實現(xiàn)核心部件國產(chǎn)化,設備加工尺度達到國際水平。全球水導激光加工設備市場2024年規(guī)模約17.59億美元,預計2031年將達到32.15億美元,年復合增長率9.0%。
而隨著固態(tài)電池、大圓柱電芯等新一代技術(shù)路線對加工精度要求持續(xù)提高,傳統(tǒng)模切和普通激光切割的能力天花板已經(jīng)顯現(xiàn)。提前布局水導激光產(chǎn)線,不僅能解決當下的工藝痛點,也為未來的技術(shù)升級留足了空間。
鋁箔切割這個"小環(huán)節(jié)",直接影響良品率、安全性和成本。實測數(shù)據(jù)表明,水導激光在動力電池鋁箔切割中,用一束水流引導的激光,實現(xiàn)了精度與效率兼得的解法,這恰恰是大規(guī)模量產(chǎn)時代最需要的能力。
相關(guān)文章
水導激光加工案例:引線框架材料精密切割
水導激光如何切割醫(yī)療器械中的記憶金屬支架?
水導激光加工案例:鉑銥合金芯片的精細切割
水導激光加工案例:15mm厚壁氧化鋯增韌氧化鋁(ZTA)一次成切
當晶體管越來越小,水導激光如何接住這道精密加工的難題?
水導激光加工案例:陶瓷基復合材料(CMC)扇形環(huán)的精密鉆孔
水導激光如何實現(xiàn)"切斷即完成":零熱影響·無毛刺·無錐度的三重邏輯
微電子行業(yè)常見的零件加工技術(shù)都有哪些?
水導激光加工案例之HPHT金剛石晶體切片