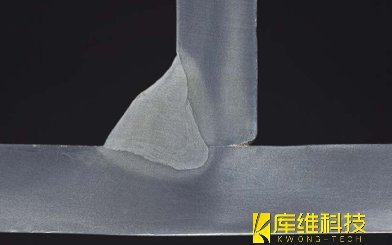
如果把傳統電弧焊比作“用熱水慢慢燙開一塊黃油”,那深熔焊更像是“用放大鏡把陽光聚成針,直接扎進金屬內部”。它不一定是某個單一工種,但在激光焊、電子束焊里,深熔焊是最能代表“高能量密度制造”的工藝之一。
一、熱傳導焊和深熔焊
激光焊通常按工件表面的功率密度來分:
熱傳導焊:功率密度一般在 10?~10? W/cm²? 量級,材料表面加熱到熔點附近,熱量靠熱傳導向內擴散,熔池像淺碗,熔深淺、變形小,適合薄板和精密件。
深熔焊:功率密度沖到 10?~10? W/cm²? 以上,金屬表面不光熔化,還迅速汽化,蒸汽反沖把熔池“頂”出一個細長空腔,這就是“小孔”或“匙孔”。
小孔一旦穩定,激光就能沿著孔壁多次反射、被金屬高效吸收,能量不再停在表面,而是直接送到材料深處。光束往前走,小孔跟著走,后方液態金屬回填、凝固,留下一條“深而窄”的焊縫。一句話總結:熱傳導焊是“從外往里焐”,深熔焊是“打穿后再長合”。
二、深熔焊的三個硬指標
1、深寬比大?
穩定深熔焊的焊縫深寬比常見可達 5:1 甚至 10:1。同樣焊透 6 mm 不銹鋼,電弧焊可能要開坡口、多層多道;光纖激光深熔焊在 6 kW 級、焊速 0.5~2.0 m/min 的條件下就可單道焊透,熱輸入約 30~100 J/mm。
2、熱影響區小?
激光加熱和冷卻都極快,周圍母材“被烤”的范圍窄,變形小。對汽車高強鋼、電池結構件、薄壁箱體來說,這點比“能不能焊上”還重要。
3、可焊難焊材料?
鈦合金、不銹鋼、部分鋁合金都能上。小孔里的強攪拌還有利于氣體逸出,配合氦、氬等保護氣體,焊縫致密度通常優于普通電弧焊。
三、不是“功率拉滿”就完事
深熔焊最怕“假深熔”:功率夠高,但焊速、焦點、保護氣體沒匹配好,小孔時開時塌,結果就是氣孔、咬邊、飛濺、未焊透。
工程上有個很實用的經驗關系:在聚焦條件固定時,熔深大致隨激光功率增大、隨焊接速度增大而減小。所以厚板不是只加功率,也要把光斑、離焦量、保護氣吹法和裝配間隙一起調。
四、它到底用在哪兒?
-
汽車:車身高強鋼拼焊、電池托盤、電驅殼體;
-
新能源:儲能箱體、鋰電結構件,要的是密封 + 強度 + 少變形;
-
航天/軌交:鈦合金、鋁合金承力件,吃透“深焊+小變形”的紅利;
-
船舶/壓力容器:厚板單道焊透,減少多道焊帶來的殘余應力和返修。
對比傳統 MIG/MAG 電弧焊,激光深熔焊的功率密度大約是電弧焊的 10²~10? 倍,電弧焊常在 10³~10? W/cm²,激光聚焦后可達 10?~10? W/cm²。
深熔焊的本質不是“焊得猛”,而是把能量精準送進深度方向。它像在金屬里挖一條瞬間存在的小隧道:光進去,金屬熔化,隧道跟著光束走,后面又悄悄合上,留下一條又深又細的“金屬接縫”。所以看深熔焊牛不牛,別只看“多少千瓦”,要看三件事:小孔穩不穩、深寬比夠不夠、熱影響區小不小。