壓力容器焊接產線的下一個技術爆點在哪里?
發布日期:2026-09-14 10:34 ????瀏覽量:
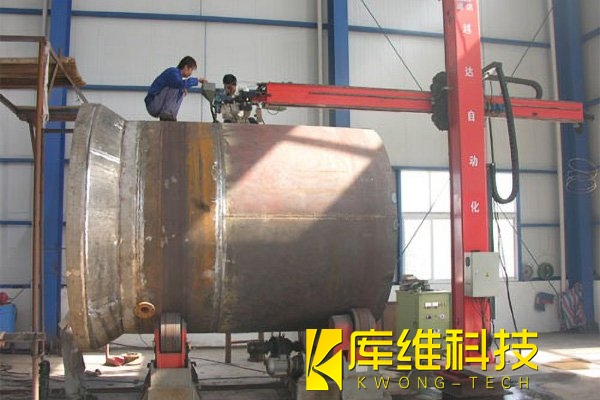
壓力容器焊接的主戰場,正在從"把焊縫填滿"轉向"用更少的金屬、更少的熱量、更少的人,焊出更可靠的接頭"。傳統埋弧焊、氣保焊解決的是能不能焊的問題;而下一個階段,行業比拼的是誰能把厚壁容器的焊接成本和質量波動同時壓下來。
一、窄間隙激光復合焊
厚壁容器(50–120mm)傳統上開大角度V形坡口,幾十道焊層逐層填充,焊絲、工時和熱輸入都耗在坡口體積里。窄間隙激光填絲焊/激光-電弧復合焊用小角度甚至近I形坡口,激光負責深熔、電弧負責搭橋和填絲,直接重構厚板焊的經濟性。
《焊接》2025年第7期發表的研究對Φ325mm×30mm的TP316L不銹鋼管進行窄間隙激光填絲焊,焊縫無未熔合、氣孔、裂紋,拉伸試樣斷在母材上,平均抗拉強度692MPa,彎曲180°不開裂。《焊接學報》2026年的研究在50mm厚超級馬氏體不銹鋼上用激光-TIG復合焊完成窄間隙填充,與V形坡口相比填充金屬量降低近60% ,0℃沖擊吸收能量達303J。《電焊機》2025年針對Q690高強鋼的窄間隙激光-MAG研究則給出系統數據:坡口填充面積減少50.4%、熱輸入降低48.4%、效率提升47.8%。
國際上,德國亞琛工業大學開發的激光-埋弧復合焊已能在50mm厚結構鋼上用正反兩道焊層完成焊接,雙絲版本可容忍1.5mm間隙和3mm錯邊。
二、焊縫跟蹤與熔池閉環
容器筒體卷制誤差、坡口加工偏差、熱變形累積,使實際焊縫永遠偏離編程軌跡。過去靠焊工肉眼和經驗補償,現在靠激光線掃、結構光視覺和電弧傳感實時糾偏。2025年《電焊機》刊登的大型管板群縫數字化焊接系統,用多軸伺服加激光跟蹤實現±0.2mm級定位,焊接合格率從85.7%提升至96.3%,8工位同步作業效率提高60%。行業實踐數據也顯示,AI焊縫跟蹤在變間隙接頭上可帶來10%–30%的節拍改善和20%–50%的返修下降。配合焊接電源自動記錄電流、電壓、熱輸入并歸檔MES,TSG 21要求的"可驗證、可追溯"從事后補記錄變成了過程原生數據。
壓力容器焊接產線的下一個爆點不是換某一臺新焊機,而是"窄間隙熱源重構 + 視覺閉環 + 數據合規"的系統級組合。對產線而言,改造邏輯要先上跟蹤和數據閉環拿到質量穩定性,再逐步把厚板主力工序遷移到激光復合焊。單點換設備的時代過去了,系統能力才是分水嶺。
相關文章
焊接變形控制的5個層級:從夾具設計到焊后矯形
模塊化生產線破解壓力容器與儲罐的生產流程割裂難題
壓力容器焊接的物聯網革命:從單臺機器人到數字化車間
壓力容器焊接產線如何從拼價格轉向拼質量
壓力容器焊接,選埋弧焊還是氣體保護焊?一文講清楚
面向氫能儲運的壓力容器激光焊接解決方案
這些環境因素正在加速激光焊接堆積物形成,你的產線安全嗎?
壓力容器模塊化方案:焊接精度±0.05mm,成本降低40%
壓力容器焊接效率低?模塊化生產線如何實現產能翻倍?