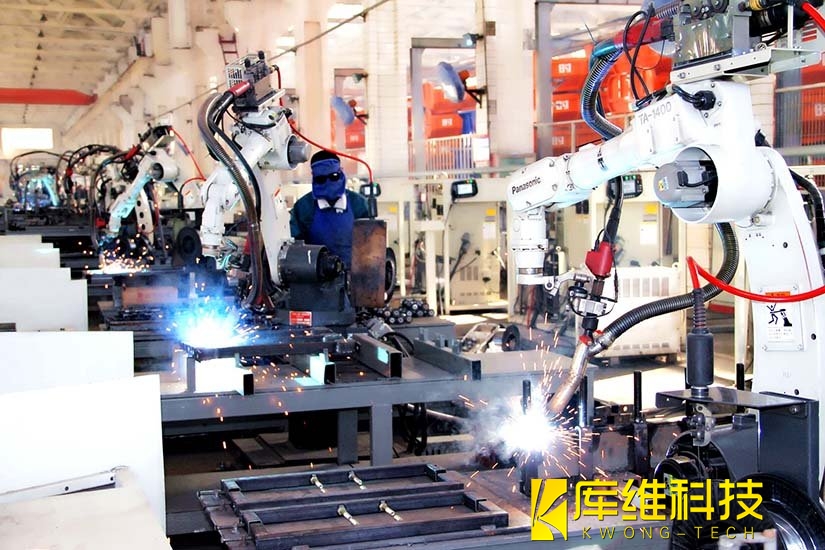
很多人以為,焊接自動化產(chǎn)線“能焊出合格件”就等于交付完成。其實從試焊到穩(wěn)定量產(chǎn)之間,還橫著一段最容易被低估的“最后一步”。這一步走不順,量產(chǎn)后就會陷入“白班穩(wěn)、夜班飄,審核前趕工、審核后返工”的循環(huán)。
一、DOE 不是“試出來”,是“算出來”
試焊階段最忌諱“老師傅憑手感調(diào)出一組好參數(shù)”,正規(guī)做法是做 DOE(實驗設(shè)計):以電弧焊為例,取焊接電流、電弧電壓、焊接速度、保護(hù)氣體流量四因子,用 L16 正交表跑 16 組實驗,再用方差分析挑主因。 激光焊場景同理,對 100Ah 電芯接 1.2mm 鋁排做中心復(fù)合 DOE,可鎖定“功率 3.0kW、離焦量 +1mm”的穩(wěn)健窗口,使拉拔力 >40kgf、熔寬約 2.05mm、熔深約 1.15mm 同時達(dá)標(biāo)。 窗口的寬度,決定了后面量產(chǎn)容不容得下來料批次波動和電極磨損。
二、用 Cpk 和 FAI 回答兩個問題:“這件對不對”和“明天還能不能對”
首件鑒定(FAI)解決“第一件是不是按圖紙來的”,CMM 全尺寸測量 + 焊高/熔深切片 + 拉拔力,出具 FAIR 報告。 但一件合格不等于過程合格,于是要算 Cpk。汽車供應(yīng)鏈(IATF 16949 / AIAG PPAP)的硬杠杠是:一般特性 Cpk≥1.33,安全相關(guān)特性 Cpk≥1.67,對應(yīng) Centered 過程缺陷率分別約 63ppm 和 0.6ppm。 初始研究至少 25 個子組、約 100 個讀數(shù),否則數(shù)再好看也無審計效力。 試產(chǎn)線常踩的坑是:FAI 單件漂亮,Cpk 只有 1.1,這說明過程居中但散差太大,量產(chǎn)必跌。
三、人因文檔
參數(shù)鎖進(jìn) PLC 不代表產(chǎn)線會自己干活,操作員培訓(xùn)要覆蓋“正常工藝、邊界告警、換電極修磨、來料異常停線”四類場景,維護(hù)手冊則把電極帽壽命(點焊典型損失里電極維護(hù)占 15%–25%)、保護(hù)氣更換周期、機(jī)器人零點校準(zhǔn)步驟寫成 SOP。 比亞迪車架焊接線在交付前就把“虛擬碼追溯 + 上下料管理”寫進(jìn)操作手冊,因為車架在焊序無實物條碼,不提前標(biāo)準(zhǔn)化,夜班一定亂。
四、OEE 基線,測自己的真值
行業(yè)里汽車焊裝/沖壓線世界級的 OEE 約 85%,美國平均 72%–78%,離散制造平均 60%–65%。 但 SYMESTIC 在 1.5 萬臺機(jī)臺上的統(tǒng)計顯示:手動抄表切到自動采集后,OEE 普遍先跌 15%–20%,不是變差了,是微停(<30s)和樂觀節(jié)拍被暴露了。 所以交付前正確的動作是:連 PLC 自動采 4 周以上,拆開可用率×性能×良率三層看。
五、把焊花翻譯成 MES/ERP 能懂的語言
對接調(diào)試通常踩三個坑:20Hz 以上電流電壓采樣丟幀、無條碼工位身份斷裂、ERP 工單與 PLC 參數(shù)雙向不同步。
比亞迪那條線用“PLC 作高速緩存、MES 分段抓取”解決 8000 點采集;電池模組線用邊緣網(wǎng)關(guān)以 1kHz 抓 EtherCAT 總線、提煉后壓成 JSON 走 5G 專網(wǎng)上傳,單工位日帶寬從幾十 GB 降到 <100MB,故障定位從 45 分鐘縮到 30 秒。 上線第 3 天出現(xiàn)過 MES 側(cè)時間戳亂序,這類問題只在真對接時才會冒頭,紙面調(diào)試發(fā)現(xiàn)不了。
這“最后一步”不是把設(shè)備調(diào)更快,而是把工藝窗口、能力指數(shù)、人因文檔、效率基線、系統(tǒng)接口五件事同時閉環(huán)。缺任何一環(huán),試焊樣件再漂亮,量產(chǎn)也會在某個夜班把賬算回來。
鋁合金車架焊接痛點拆解與自動化解決方案
一體化壓鑄火了,但壓鑄之后的焊接難題誰來解?
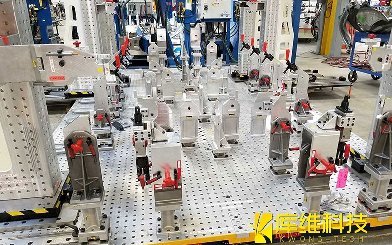
焊接自動化產(chǎn)線從"零件"到"系統(tǒng)"的蛻變
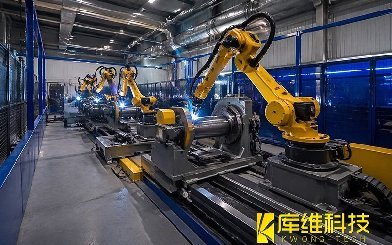
焊接自動化產(chǎn)線規(guī)劃:從工藝需求到方案落地的第一步
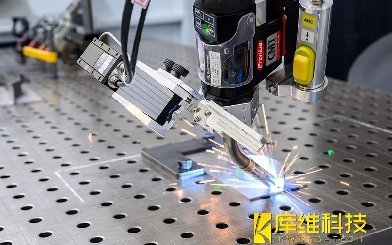
精準(zhǔn)控能:焊接機(jī)器人如何用"智控"啃下能耗硬骨頭
半導(dǎo)體自動化焊接包含哪些主流技術(shù)?
焊接自動化除了傳統(tǒng)焊接領(lǐng)域外還能用于哪些地方
如何辨別除塵器骨架焊接合不合格
自動化焊接設(shè)備維護(hù)全攻略,輕松延長設(shè)備使用壽命