水導激光加工案例:鈮硅合金精密打孔解決方案
發布日期:2026-09-10 10:32 ????瀏覽量:
在追求更高推重比的航空發動機里,渦輪葉片的工作溫度早已逼近傳統鎳基高溫合金約1150℃的耐溫天花板。于是,兼具低密度與優異高溫強度的鈮硅合金走進了視野,它熔點高達1700℃以上,承溫能力可達1200–1400℃,被視為下一代熱端部件的候選材料。
但"好材料"不等于"好加工",鈮硅合金的短板恰恰集中在制造環節:室溫斷裂韌性低、含活潑元素易氧化、硬度高。其中氧化問題最為棘手,高溫下鈮會優先氧化生成 Nb?O?,這一相變伴隨約15%的體積膨脹并積累應力,直接誘發微裂紋,導致材料快速氧化失效。這意味著:給它打孔時,熱輸入和氧暴露都必須被嚴格壓制。
一、為什么會使用水導激光去對鈮硅合金進行加工
水導激光的核心很直觀:把激光耦合進一束直徑約60 μm 的高壓微細水射流,激光在水–氣界面發生全內反射,被"約束"著傳導到工件表面,形成一根可彎曲的"液態光纖"。
選 532 nm 綠光并非偶然,水對該波段的吸收系數僅約4.1×10??/mm,傳輸20 mm后透射率仍高達99%,遠優于1064 nm紅外(同距離僅約60%),因此綠光成為水導加工的標準光源。
相比傳統納秒激光(CL)和電火花(EDM),水射流在這里身兼三職:傳導激光、沖刷熔渣、快速冷卻,這恰好逐個擊破了鈮硅合金的加工痛點。
二、加工參數與結果
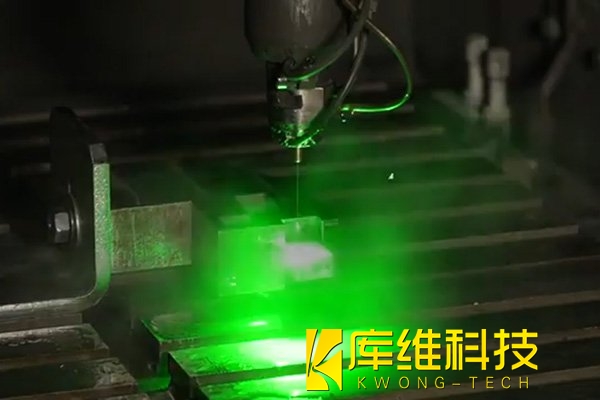
試驗采用532nm綠光納秒激光(最大功率150W、脈寬90–350ns、重復頻率5–10kHz),耦合進直徑約60μm的微細水射流;實際加工功率20W,切割速度5mm/s,在3mm厚鈮硅合金試樣上打Φ1mm通孔。
加工結果:
-
錐度僅0.0016°,孔壁近乎平行,作為對比,同體系研究中水導激光加工C_f/SiC復合材料側壁錐度約0.72°,常規激光打孔錐度通常以度計;
-
孔壁粗糙度Ra≈0.8μm,重熔層只有數百納米量級,遠小于常規激光和EDM動輒數十上百微米的重鑄層;
-
XRD檢測顯示加工表面無明顯鈮氧化物,水射流的冷卻隔氧作用得到直接驗證;
-
20秒完成一個Φ1×3mm通孔,同批次還打出了深徑比達20的異形鏤空結構。
三、水導激光適配鈮硅合金的原因
水導激光把激光聚焦后耦合進高壓微細水射流,靠水與空氣界面的全反射讓光束沿水柱傳導,水柱就是一根"液態光纖",光束呈柱形、能量平頂分布,天然沒有傳統激光焦點外發散帶來的錐度。對鈮硅合金,四個機制恰好對癥:
-
柱形光束傳導:光束沿水柱全程等徑傳播,3mm深孔上下口徑一致,這是0.0016°錐度的來源;
-
水射流沖刷熔渣:高速水流即時沖走熔融物,不等它在孔壁重新凝固,重熔層因此壓到數百納米;
-
脈沖間隙快速冷卻:水的高比熱容在每個脈沖間隙把加工區帶回接近水溫,熱累積被掐斷,微裂紋失去產生條件;
-
水幕隔絕氧氣:加工區被水覆蓋,鈮在高溫下接觸不到氧,脆性氧化物無從生成,這正是XRD譜圖干凈的原因。
水導激光為這類"高性能但難加工"的鈮硅合金提供了一條高質量、高效率的成形路徑,尤其適合航空發動機熱端部件上氣膜孔、微結構陣列的制備。當材料本身已足夠優秀,加工工藝的每一次"克制",都是對性能的最大尊重。
相關文章
水導激光加工設備里的水柱光纖到底是怎么工作的?
綠光為什么是水導激光的標配光源?
水導激光設備選型指南:三軸、四軸和五軸該怎么選?
水導激光加工設備常用的三種激光:紫外、綠光、紅外該怎么選
電池制造新利器:水導激光切割鋁箔,效率提升3倍且無毛刺
水導激光加工案例:引線框架材料精密切割
水導激光如何切割醫療器械中的記憶金屬支架?
水導激光加工案例:鉑銥合金芯片的精細切割
水導激光加工案例:15mm厚壁氧化鋯增韌氧化鋁(ZTA)一次成切