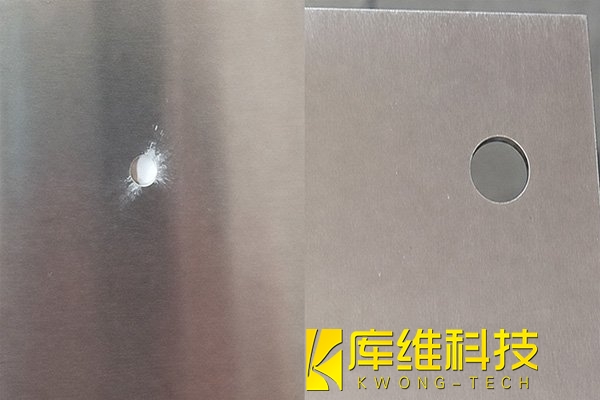
激光切割設備參數一模一樣,切口毛刺卻越切越多,這是車間里最常見的"怪病"之一。很多人第一反應是加功率,但往往越調越糟。根源不在參數,而在參數之外的物理環節。
一、毛刺的本質
激光切割的原理很簡單:高能激光熔化金屬,輔助氣體把熔融物從切縫中吹走。毛刺的本質是熔融金屬沒有順利離場,留在切口底部冷卻凝固,就成了你看到的毛刺或掛渣。
行業實測數據顯示,鈑金車間返工請求中底部毛刺占60%以上,是最高頻的切割缺陷。其中相當一部分與參數無關,而是設備狀態漸進劣化導致的。
二、解決策略
1、先查噴嘴
噴嘴是氣體進入切縫的"最后一道門"。噴嘴口一旦沾渣、燒蝕或變形,即使控制器氣壓顯示正常,進入切縫的氣流也已經偏了。
最典型的表現:切口一側光滑,另一側出毛刺,說明同軸度已偏移。
校準方法:在噴嘴口貼美紋膠帶打個脈沖,看穿孔是否居中。偏離就按手冊重新校準。噴嘴是耗材,建議50~100小時更換,優先選耐磨陶瓷材質。
2、查保護鏡是否污染
保護鏡是激光器與外界之間的"盾牌",長期工作后難免沾染飛濺物和灰塵。保護鏡一旦污染,后果是連鎖的:
-
激光透過率下降,實際到達工件的能量減少;
-
污染點吸收能量產生局部發熱,導致鏡片熱變形;
-
光束質量劣化,焦點位置實際偏移。
這些變化在控制器面板上完全看不出來,功率設定值沒變,但工件"感受"到的能量已經不同了。建議每8~16個工作小時檢查一次保護鏡狀態,使用無水乙醇和無塵擦鏡紙單向擦拭,發現鍍膜老化或微裂紋應立即更換。
3、沿氣體旅程逐段排查氣路
輔助氣體負責把熔融金屬從切縫中"吹出去"。氣壓不夠、氣體不純、管路漏氣,都會導致排渣不力。需要沿著氣體完整路徑逐段檢查:氣源 → 減壓閥與過濾器 → 主管路 → 軟管 → 閥組 → 切割頭 → 噴嘴。
重點檢查:氣瓶壓力是否充足;減壓閥輸出是否穩定;管路接頭有無老化漏氣;過濾器是否需要更換;氮氣純度是否達標(不銹鋼切割要求≥99.999%,純度不足會導致氧化掛渣)。
實用判斷:毛刺"單側集中"→大概率是噴嘴或切割頭問題;毛刺"整體加重"→更可能是氣源或中段管路問題。
4、排除材料因素
同一批參數切不同的板,結果差異可能很大。表面鐵銹、油污、氧化皮會在切割時高溫熔化粘連在切口上,形成頑固毛刺。不同品牌、批次的材料合金成分和導熱性也有差異。前幾步都排查過了還沒解決?換一張干凈、同品牌的板材試切,快速確認是不是材料的問題。
5、參數微調,一次只改一個變量
核心原則是一次只改一個變量,改完試切觀察效果,確認有效再改下一個。同時加功率和加速度,出了問題根本不知道是哪個變量在起作用。建議用"速度梯度法":固定其他參數,以0.1m/min為步長調整切割速度,找到剛好無毛刺的最優速度點。
參數沒變但毛刺增多,幾乎可以確定是設備狀態或耗材發生了變化。排查順序建議遵循"噴嘴→保護鏡→氣路→材料→參數"的邏輯,從最易劣化的耗材開始,逐步排除。記住:加功率不是解決毛刺的第一選擇,找到熔融金屬"走不掉"的原因才是。
電池制造新利器:水導激光切割鋁箔,效率提升3倍且無毛刺
藍光激光為什么能解決銅材切割的鏡子難題?
熱成形鋼(PHS)切割:為什么1500MPa的超高強鋼只能怕激光?
當晶體管越來越小,水導激光如何接住這道精密加工的難題?
水導激光如何實現"切斷即完成":零熱影響·無毛刺·無錐度的三重邏輯
水導激光加工案例之鉬棒加工:突破難加工材料的微特征瓶頸
激光切割機穿孔炸透鏡?根源竟是空壓機積水
氧化鋁基板切割工藝全解:從材料特性到切割方案選擇
水導激光加工單晶金剛石時,如何選擇最適合的激光參數組合?