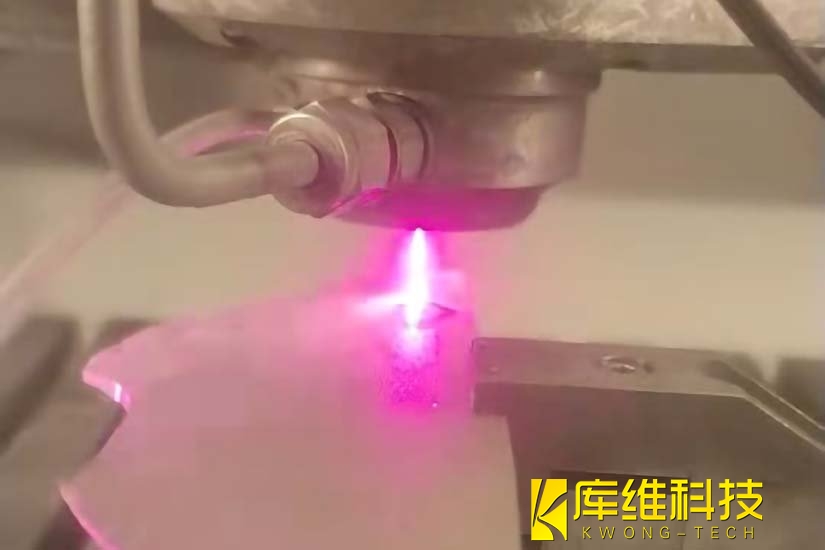
水導激光加工的核心原理,是用一根微米級的高壓水射流充當"液態光纖",將激光能量傳導至工件表面,利用全內反射實現近乎零熱影響的精密切割、打孔和劃片。但很多人選型時只關注"水導"這個結構形式,卻忽略了一個關鍵變量:激光波長。
目前水導激光設備常用的三種激光源:紫外(355nm)、綠光(532nm)、紅外(1064nm),對應著完全不同的材料適配邏輯。選對波長,加工效率和質量可能差數倍;選錯了,可能連切都切不動。
一、三種波長的核心差異
激光與材料的相互作用,本質上取決于材料對特定波長的吸收效率。同樣功率的激光,波長不同,在材料內部的能量耦合方式完全不同。
-
紫外激光(355nm):"冷加工"代表。光子能量高,通過多光子吸收直接打斷材料化學鍵,熱效應極弱,熱影響區可控制在3-5μm以內。受限于光源功率,輸出能量較低,適合對精度和邊緣質量要求極高的場景。
-
綠光激光(532nm):水導激光的主流選擇。在水中傳輸損耗極低(吸收系數約4.1×10??/mm),能量幾乎無衰減到達材料表面。大量硬脆材料和有色金屬對綠光的吸收率顯著優于紅外,是當前應用最廣的波長。
-
紅外激光(1064nm):功率型選手。光源技術最成熟、功率上限最高,對大多數金屬吸收率高。但水對紅外有一定吸收,高功率下可能產生氣泡影響水束穩定性。適合效率優先的金屬加工場景。
二、三種激光各自擅長什么場景?
1、紫外激光:超精密脆性材料
紫外激光的核心舞臺是超薄、超脆材料加工。在半導體晶圓劃片中,硅對355nm的吸收系數約10?cm?¹,配合納秒脈沖可實現500mm/s以上的高速切割,熱影響區<5μm。在0.1mm厚藍寶石切割中,紫外激光通過直接破壞Al-O化學鍵實現無裂紋切割,成品率從65%提升至92%。典型應用包括:半導體硅片劃片、MEMS器件切割、超薄玻璃和氧化鋯陶瓷加工、醫用高分子材料微孔加工等。
2、綠光激光:硬脆材料與高反金屬
綠光是水導激光領域的應用主力。以碳化硅(SiC)為例,其對綠光的吸收率比紅外高3倍以上,532nm切割2mm厚SiC晶圓時,切縫寬度僅18μm,邊緣崩邊<2μm,效率較傳統金剛石刀具提升3倍。銅對綠光的吸收率約40%,是紅外的8倍,50μm銅箔可實現無毛刺切割,Ra<0.5μm。瑞士Synova的Laser MicroJet系統以綠光為標配光源,廣泛用于半導體、藍寶石和醫療器械加工。國內庫維科技KD700系統同樣采用532nm綠光,切割深寬比可達20:1,定位精度±2μm,重復定位精度±0.5μm。
3、紅外激光:金屬深孔與厚板加工
紅外激光的優勢在于高功率密度和金屬穿透力。航空發動機渦輪葉片氣膜孔加工中,1064nm紅外水導激光可在鎳基高溫合金上加工直徑0.2-0.5mm深孔,深徑比超20:1,孔徑一致性偏差<±2μm,效率較傳統電火花提升5倍。鈦合金、不銹鋼等結構件的切割和穿孔,紅外也是首選。
三、選型邏輯速查
金屬為主(鋼、鈦、鎳基合金)——優先考慮紅外,功率高、穿透強、效率快
硬脆非金屬為主(SiC、藍寶石、陶瓷、玻璃)——優先考慮綠光,吸收率高、切縫窄、崩邊小
高反金屬薄箔(銅、金)——綠光優勢明顯,吸收率是紅外的5-8倍
超薄脆性材料(<50μm硅片、氧化鋯、金剛石精加工)——紫外最佳,熱影響區最小、邊緣質量最優
半導體晶圓劃片(Si基)——紫外效率高
SiC和GaN——綠光更匹配
實際選型還需綜合考慮材料厚度、精度要求和產能節拍。建議做設備決策前,先用目標材料打樣測試,用實際數據驗證波長匹配度。
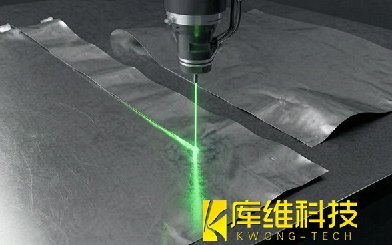
電池制造新利器:水導激光切割鋁箔,效率提升3倍且無毛刺
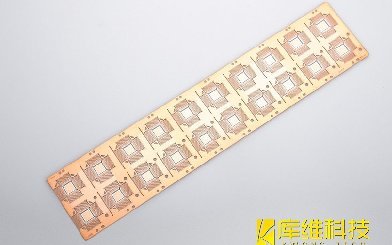
水導激光加工案例:引線框架材料精密切割
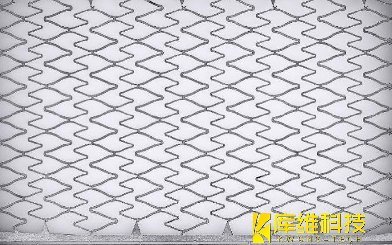
水導激光如何切割醫療器械中的記憶金屬支架?
水導激光加工案例:鉑銥合金芯片的精細切割
水導激光加工案例:15mm厚壁氧化鋯增韌氧化鋁(ZTA)一次成切
當晶體管越來越小,水導激光如何接住這道精密加工的難題?
水導激光加工案例:陶瓷基復合材料(CMC)扇形環的精密鉆孔
水導激光如何實現"切斷即完成":零熱影響·無毛刺·無錐度的三重邏輯
微電子行業常見的零件加工技術都有哪些?