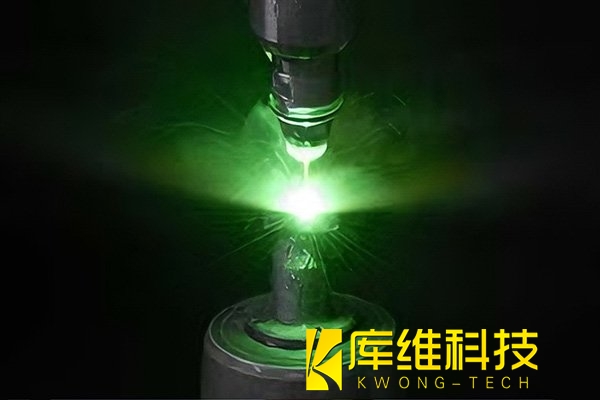
提到光纖��,你腦海里大概是那種包著塑料皮的玻璃絲���。但在水導激光設備里����,有一根“光纖”是液態的����,一根比頭發還細的圓柱水柱,把激光從噴嘴一路“護送”到工件表面��。它靠著水和空氣折射率不同�,讓激光在水柱內壁不停全反射����,像在玻璃光纖里一樣跑完全程。
一、臨界角在哪
水的折射率約 n≈1.33��,空氣約 1.0���。光從光密介質(水)射向光疏介質(空氣)時�����,入射角超過臨界角就會全內反射��,而不是漏出去。
臨界角 θc = arcsin(1/1.33) ≈ 48.8°(相對水-氣界面法線)。
換句話說�,只要激光在水柱里前進時�,碰壁角度“夠陡”(大于這個臨界角)�,它就原路彈回,絕不會穿壁而出。這和玻璃光纖靠“纖芯+包層”折射率差鎖住光�����,是同一套物理��,只不過把玻璃換成了水�,把包層換成了空氣����。
二、一根“水光纖”是怎么被造出來的
1、造水柱:去離子���、脫氣、過濾后的純水,以 50–500 bar? 高壓送進耦合頭底部的小噴嘴(典型孔徑 30–80 μm)����,噴出層流狀態的細水箭���。
2、把光耦合進去:脈沖激光(常用 532 nm 綠光��,也有 355 nm 紫外或 1064 nm 紅外)經準直�、聚焦,透過石英窗打進噴嘴口的水腔��,焦點正好落在水柱軸線上�。聚焦光斑必須小于水柱直徑,且光束發散角要小到滿足上述全反射條件�,光才能被“關”進水柱里���。
3���、沿水柱滑行:水柱離開噴嘴后����,激光在圓柱水-氣界面上反復全反射��,沿軸線平行前進����。據公開資料顯示�����,穩定水柱長度大約是噴嘴直徑的 1000 倍����,比如 50 μm 噴嘴,穩定段可達約 50 mm�����,實驗室切深/工作距離由此拉開����。
三��、水導激光比“干激光”聰明在哪
普通聚焦激光是個圓錐:聚到焦點最強���,前后都發散�,所以工作距離只有幾毫米���,切厚材料就得重新調焦��,切縫還帶錐度���。
水柱光纖不一樣:
-
光束不發散:全程圓柱平行光���,切縫側壁近乎垂直�����,深徑比一般可達 20:1~30:1,深寬比可達 400:1�����。
-
邊切邊冷卻:脈沖間隙��,高速水流把熔渣沖走���、把熱量帶走�,熱影響區比干激光薄 40–60%�,切 GaAs 晶圓都不會放出砷化氫毒氣。
-
不用追焦:水柱長度可變���,工件高低起伏幾毫米����,光路不用動。
真實工況里,23 μm 水柱配 1070 nm / 35 W 光纖激光切 100 μm 厚 GaAs�,速度 40 mm/s�、切縫 25 μm�;47 μm 水柱配 532 nm / 25 W 綠光切薄硅片,速度 65 mm/s。
四、水柱也會有屬于它的“軟肋”
水柱不是真光纖,它會斷����。層流長度受水壓�����、噴嘴磨損、保護氣同軸度影響;光在水里也有吸收��,傳輸 50 mm 高功率下可有百分之幾十的損耗�。 所以工程上會把水柱控制在幾厘米到七八厘米穩定段,超出就重新設計噴嘴口徑或降壓穩流。
把水柱光纖拆開看,它沒有一絲玻璃��,卻用“水+空氣+全反射”復刻了光纖最本質的本事�。再順手借水流做了冷卻和排渣,這就是水導激光在金剛石刀具、SiC 晶圓��、醫療支架上能切出“冷而干凈”切口的真正底牌��。
綠光為什么是水導激光的標配光源��?
水導激光設備選型指南:三軸、四軸和五軸該怎么選?
激光切割工藝深度解析:脈沖頻率對切割質量的雙向影響機制
水導激光加工設備常用的三種激光:紫外�����、綠光、紅外該怎么選
激光切割參數沒變,工件毛刺越切越多�����!加功率并非最優解
電池制造新利器:水導激光切割鋁箔���,效率提升3倍且無毛刺
水導激光加工案例:引線框架材料精密切割
藍光激光為什么能解決銅材切割的鏡子難題�����?
水導激光如何切割醫療器械中的記憶金屬支架��?